 English
 русский
 Español
 عربى
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
Контент
Если ваш цех режет одно и то же семейство кронштейнов, панелей или деталей шкафа месяц за месяцем, скрытые затраты редко связаны с самим лазером. Это все вокруг. Купленный лист поставляется с обрезками кромок, входным ломом и окончательным остатком, который никогда не станет частью, а из-за неуклюжей формы гнезда доля отходов может достигать двузначных процентов на каждую тонну купленного вами материала. Добавьте вилочные погрузчики, склад листов и проблемы с плоскостностью, которые приводят к образованию окалины и сбоям сопел на тонком листе, и истинная стоимость детали постепенно вырастет.
Вывод напрашивается первым: при повторяющихся работах с тонкой и средней толщиной станок для лазерной резки с рулонной подачей, то есть линия, которая разматывает полосу, точно выравнивает ее и подает прямо в волоконный лазер для непрерывной вложенной резки, обычно выигрывает по выходу материала, плоскостности и трудозатратам. Для разовых заказов, прототипов и очень толстых листов традиционный лазер с листовой подачей по-прежнему имеет больше смысла. В оставшейся части статьи объясняется, как работают эти линии, в каких случаях они выгодны с экономической точки зрения и какие характеристики следует проверить, прежде чем подписывать заказ на поставку.
Что на самом деле представляет собой станок для лазерной резки с рулонной подачей
Название немного вводит в заблуждение, поскольку вы покупаете скоординированную линию, а не одну машину. Типичная схема работает последовательно: разматыватель с электроприводом удерживает и разматывает катушку; прецизионный выпрямитель удаляет набор катушек, арбалет и краевую волну; сервоподатчик дозирует полосу вперед; а станция резки, обычно построенная вокруг источника волокна, размещает детали на полосе, когда она движется или ненадолго останавливается под головкой. Далее по потоку разгрузочные столы отделяют хорошие части от каркаса, а измельчитель лома разрезает оставшееся полотно на удобные куски.
Технология резки плоских деталей с рулонной подачей также старше, чем предполагают многие покупатели. Заводы размещали детали на полосе и разрезали их с помощью плазменной резки или штамповки задолго до появления волоконных лазеров; лазер повысил качество резки и гибкость до такой степени, что вырубка с рулонной подачей могла заменить значительную часть рабочих процессов с купленными листами. Что изменилось совсем недавно, так это управление линией: современные сервоподатчики, правильные устройства и режущие головки синхронизируются достаточно быстро, чтобы резать на лету, поэтому рабочие циклы, которые когда-то выглядели неэкономичными, теперь коммерчески закрываются.
Производственным примером полной концепции является линия размотки, правки и лазерной вырубки, в которой все три этапа работают под одной системой управления:
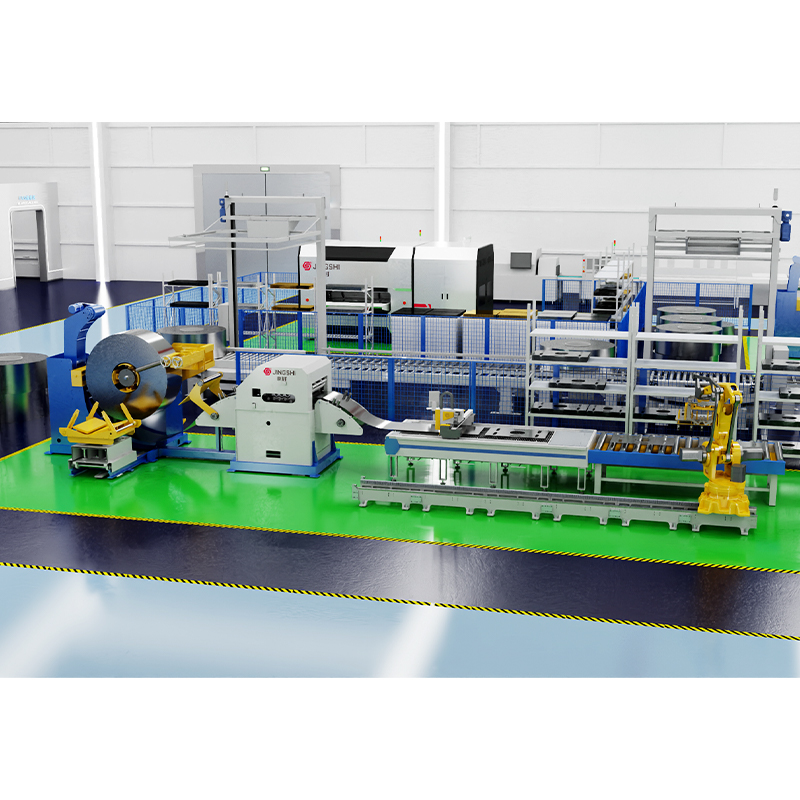 Интегрированная линия размотки, правки и лазерной вырубки Эта линия сочетает в себе разматывание, прецизионное выравнивание, сервоподачу, лазерную резку и укладку под одной системой управления, устраняет необходимость в штампах и использует интеллектуальную раскладку для улучшения использования материала на 8-15% для гибкого производства рулонов на детали. Посмотреть продукт →
На линии этого типа оператор загружает рулон, вызывает задание, а система выполняет транспортировку полосы, правку, резку и выгрузку деталей в одной последовательности.
Рулонная и листовая подача: откуда экономия
Три потока сбережений определяют окупаемость. Во-первых, это материальная отдача. За каждый купленный лист приходится платить за вводное пространство, обрезку кромок и окончательный остаток. Линия с рулонной подачей режет полосу, ширина которой соответствует семейству деталей, а длина заканчивается там, где заканчивается раскрой, поэтому остатки практически исчезают, а нестандартная ширина позволяет выжимать больше деталей из каждой тонны.
Второе — плоскостность. Рулон естественным образом несет кривизну и волну, а линейный прецизионный правильный станок корректирует ее до того, как полоса достигнет режущей головки. Это имеет большее значение, чем ожидает большинство покупателей: лазерная головка имеет фиксированное зазор сопла, поэтому волнистый лист приводит к различному зазору, нестабильным проколам, окалине и, в худшем случае, к поломке сопла. Выравнивание перед резкой также обходится намного дешевле, чем последующее выпрямление деформированных деталей.
Третье — рабочая сила и площадь помещения. Один оператор контролирует загрузку, резку и укладку рулонов; нет необходимости управлять складом листов, нет остатков, которые нужно сортировать и переставлять, а также меньше претензий по поводу царапин и вмятин, поскольку с материалом никогда не обращаются как с отдельными листами. Для поэтапного прохождения, Наше руководство по процессу лазерной вырубки с подачей катушки подробно описывает разматывание, выравнивание, подачу и разгрузку.
| Фактор | Листовая лазерная ячейка | Линия лазерной резки с рулонной подачей |
|---|---|---|
| Сырье | Предварительно нарезанные листы фиксированных размеров. | Непрерывная полоса, ширина заказана в соответствии с семейством деталей. |
| Выход материала | Заходы, обрезки кромок и остатки повторяются на каждом листе. | Вложенность проходит вдоль полосы; длина отрезается там, где заканчивается гнездо |
| Плоскостность | Зависит от допуска мельницы и предшествующей обработки. | Перед резкой корректируется на прецизионном правильном станке. |
| Обращение | Погрузка на погрузчик, сортировка листов, хранение остатков | Загрузка и автоматическая разгрузка рулонов под руководством одного оператора |
| Лучше всего подходит | Смешанная, мелкообъемная и разовая работа | Повторяющиеся детали в средних и больших объемах |
Где экономика работает, а где нет
Лазерная резка с рулонной подачей способствует повторению. В наиболее прочных случаях речь идет о семействах деталей, производимых сотнями или тысячами: автомобильные кронштейны и усилители, панели приборов, каркасы электрических шкафов, стеллажи и стеллажи, компоненты лифтов и заготовки пильных полотен. Повышение урожайности даже на несколько процентов быстро увеличивается при таком объеме. Сигналы о том, что инвестиции стоят того, чтобы их оценить, включают в себя:
- Семейства деталей стабильно повторяются на средней или высокой громкости.
- Ваши материалы коммерчески доступны в рулонах, например, углеродистая сталь, большинство марок нержавеющей стали и распространенные алюминиевые сплавы.
- Манометры находятся в диапазоне от тонкого до среднего, на который рассчитана леска.
- Текущая логистика листов создает видимые остатки отходов или повреждения при обращении.
Корпус ослабляется единичными экземплярами, прототипами и тяжелыми пластинами. Вложение пяти несвязанных заданий на один лист — это именно то, что хорошо делает ячейка с листовой подачей, в то время как линия с рулонной подачей требует длинных отрезков известного раскроя. Очень толстые секции, как правило, лучше вырезать из листового проката с помощью других процессов, где выравнивающая полоса до такой толщины не является ни дешевой, ни необходимой.
Не каждая проблема соединения катушки с деталью заканчивается лазером, и поставщик прямо говорит об этом. Если вам на самом деле нужны плоские заготовки со снятыми напряжениями для вашего собственного прессового цеха или для сторонних партнеров по резке, высокоточная линия разматывания, выпрямления и подачи CTL выполнит эту работу со значительно меньшими капиталовложениями:
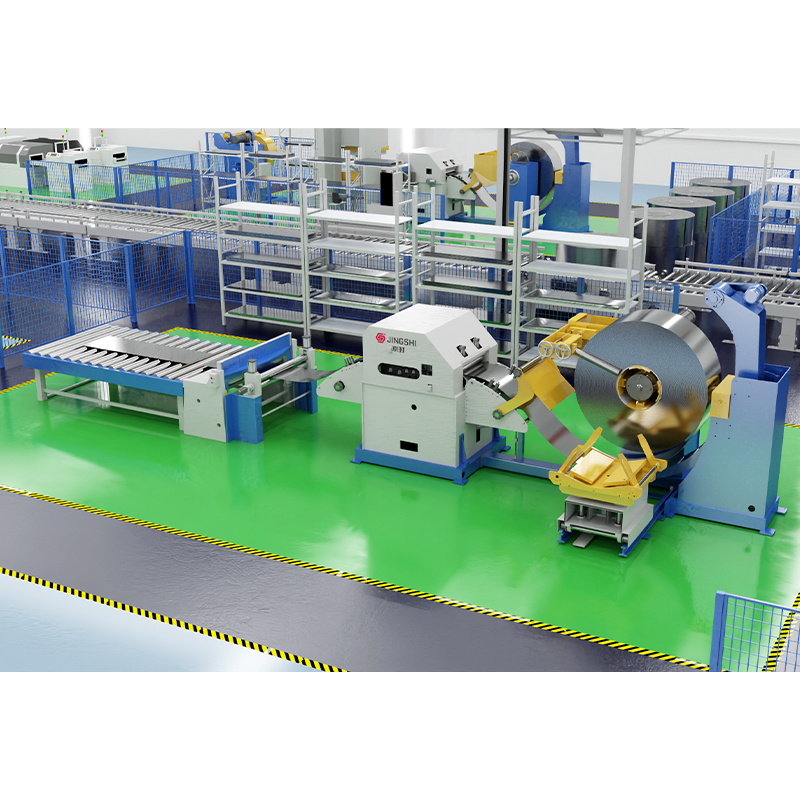 Высокоточный разматыватель и выпрямитель, линия подачи для резки по длине Для цехов, которым нужны плоские заготовки со снятыми напряжениями, а не детали, вырезанные лазером, эта линия CTL включает в себя размотку, правку, сервоподачу и резку, обеспечивая точность резки ±0,5 мм на скорости до 80 метров в минуту. Посмотреть продукт →
Технические характеристики, которые необходимо проверить перед принятием решений
Попросите эти цифры в письменном виде, измеренные на вашем материале, а не указанные как пиковые значения по каталогу:
- Конверт материала: минимальная и максимальная толщина, диапазон ширины полосы, максимальный вес рулона, а также внешний и внутренний диаметры рулона, которые принимает разматыватель. Подтвердите производительность самой высокой прочности, поскольку при работе с высокопроизводительными материалами производительность линии быстро снижается.
- Производительность правки: диаметр и шаг рабочих валков, количество валков и гарантированный показатель плоскостности по вашему шаблону, в идеале соответствующий признанному стандарту плоскостности.
- Производительность лазера: мощность источника, скорость резки при основной толщине, среднее время прожига и образцы качества кромок, вырезанные из выровненной полосы, а не из листа, подаваемого вручную.
- Координация лески: режет ли головка на ходу или в цикле «стоп-ход», точность и повторяемость подачи, а также пределы ускорения питателя.
- Программное обеспечение для раскроя: непрерывный раскрой вдоль полосы, резка по общей линии и то, как система справляется с изменениями задания и ширины без длительных переналадок.
- Разгрузка и штабелирование: диапазон размеров деталей, метод и высота штабелирования, а также способы измельчения и удаления скелета и лома.
- Требования к площадке: занимаемая площадь, нагрузка на пол под полностью загруженным рулоном, электропитание и расход вспомогательного газа на метр резки.
Покупка линии, а не только лазера
Наиболее частым отказом в этом классе оборудования является интеграция: разматыватель от одного производителя, правильное устройство от другого и режущая головка, которая должна работать с обоими. Прежде чем подписать контракт, определите, кому принадлежит управление линией, кто пишет последовательность действий, связывающую скорость правки со скоростью резки, и кто берет на себя ответственность, когда проблемы с наращиванием мощности останавливают производство.
Именно здесь проявляется инженерная глубина строителя. Компания Suzhou JingShi Intelligent Equipment комплексно разрабатывает свои линии по обработке рулонов, сочетая механическое проектирование, проектирование гидравлического выравнивания и автоматизацию линий в рамках одной инженерной группы, а также проверяет каждую машину на точность плоскостности, характеристики нагрузки и уровень шума перед отправкой. Эта глубина имеет значение, поскольку модуль выравнивания — это компонент, который покупатели склонны недооценивать, и он незаметно решает, сохранится ли качество резки по всей ширине полосы.
Также стоит поинтересоваться, является ли магистраль питающей линии модульной. Та же архитектура разматывателя, выпрямителя и сервопитателя, которая приводит в действие лазер, может управлять сервопрессом, а для панелей и кронштейнов с преобладанием отверстий высокоскоростная линия подачи и перфорации с сервоприводом 3-в-1 часто превосходит лазерную резку по времени цикла:
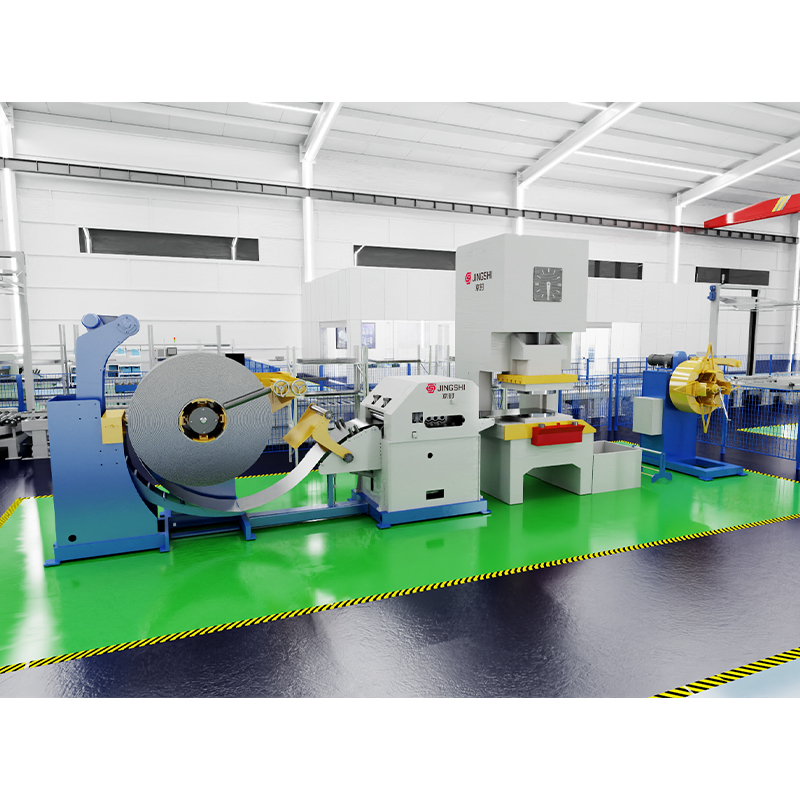 Линия пробивки разматывателя, выпрямителя и питателя 3-в-1 Эта компактная линия «3 в 1», имеющая ту же архитектуру разматывателя, выпрямителя и сервоподатчика, подает на сервопресс панели и кронштейны с преобладанием отверстий, где высокоскоростная штамповка может превосходить лазерную резку по времени цикла. Посмотреть продукт →
Практическое резюме простое. Если ваши детали повторяются, ваши размеры от тонких до средних, а логистика листов незаметно съедает прибыль, станок для лазерной резки с рулонной подачей преобразует эти потери в производительность, при условии, что модуль правки и интеграция линии спроектированы так же серьезно, как и сам лазер. При первом разговоре принесите чертежи деталей, характеристики катушек и реалистичные ежемесячные объемы; опытный строитель ответит конвертом из материала и гарантированными показателями плоскостности, а не брошюрой. Вы можете сравнить полный спектр правильных машин и линий обработки рулонов от Suzhou JingShi Intelligent Equipment чтобы увидеть, как эти элементы сочетаются друг с другом.