 English
 русский
 Español
 عربى
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
Контент
- 1 Принципы инженерного проектирования оборудования для производства рулонной стали
- 2 Прецизионная обработка и производство компонентов
- 3 Сборка, выравнивание и гидравлическая интеграция
- 4 Тестирование, контроль качества и заводская приемка
- 5 От отдельных машин к интегрированным линиям обработки рулонов
- 6 На что следует обратить внимание при выборе поставщика оборудования для производства рулонной стали?
Рулон горячекатаной стали поступает на завод с внутренними остаточными напряжениями, краевыми волнами и выступом толщины по ширине. Если этот материал подается непосредственно в штамповочный пресс или стол для лазерной резки, первые детали могут выйти за пределы допуска еще до того, как оператор определит причину плоскостности. Оборудование для изготовления рулонов стали существует для того, чтобы сделать входные данные предсказуемыми: оно выравнивает, подает и обрабатывает рулоны, чтобы последующие операции могли сохранять их размеры. Проектирование и производство оборудования для производства рулонной стали определяют, будет ли достигнута эта предсказуемость или потеряна. Две машины с одинаковым количеством рулонов могут совершенно по-разному работать в цехе, и разница создается инженерными решениями, принятыми задолго до покраски машины.
Принципы инженерного проектирования оборудования для производства рулонной стали
Проектная работа начинается с конверта материала, а не с каталога. Команда инженеров должна определить диапазон предела текучести, диапазон толщины, диапазон ширины и допуск на плоскостность, которые должен соблюдать заказчик. Эти четыре входных параметра определяют жесткость рамы, диаметр рабочих валков, конфигурацию опорных валков и допустимую гидравлическую силу.
Рама является основой машины. В тяжелонагруженном оборудовании закрытая сварная стальная конструкция, снятая с напряжений и обработанная за один установ на большом расточном станке, сохраняет низкий уровень прогиба при полной нагрузке. Прогиб рамы изменяет зазор между валками, а поскольку зазор контролирует величину пластической деформации, приложенной к полосе, жесткость напрямую преобразуется в плоскостность.
Следующим важным решением является расположение рабочих и резервных рулонов. Меньшие диаметры рабочих валков создают более высокое удельное давление на полосу, что необходимо для правки более твердого или тонкого материала. Меньшие валки также сильнее отклоняются, поэтому опорные валки должны поддерживать их по всей рабочей ширине. Взаимодействие между гибкой валков, поддержкой опорных валков и гидравлической регулировкой — это деталь конструкции, которая отличает прецизионное оборудование от машин общего назначения.
Совместимость материалов не менее важна. Рабочим валкам необходима высокая твердость и хорошая износостойкость, хромирование защищает поверхность валков от ржавчины и следов полос, а скребки и системы смазки защищают лист от окалины и мусора. Эти решения влияют не только на плоскостность, но и на качество поверхности, что является растущим требованием в производстве компонентов автомобилей и бытовой техники.
Покупатели, выбирающие новую правильную машину, смогут увидеть различия в конструкции рамы, опорах роликов и гидравлической конструкции в технических чертежах и весе компонентов рамы. Такая машина, как Высокопроизводительная гидравлическая правильная машина 40-й серии Создан для предприятий, где в ассортимент материалов входит высокопрочная сталь и где прогиб рамы невозможен.
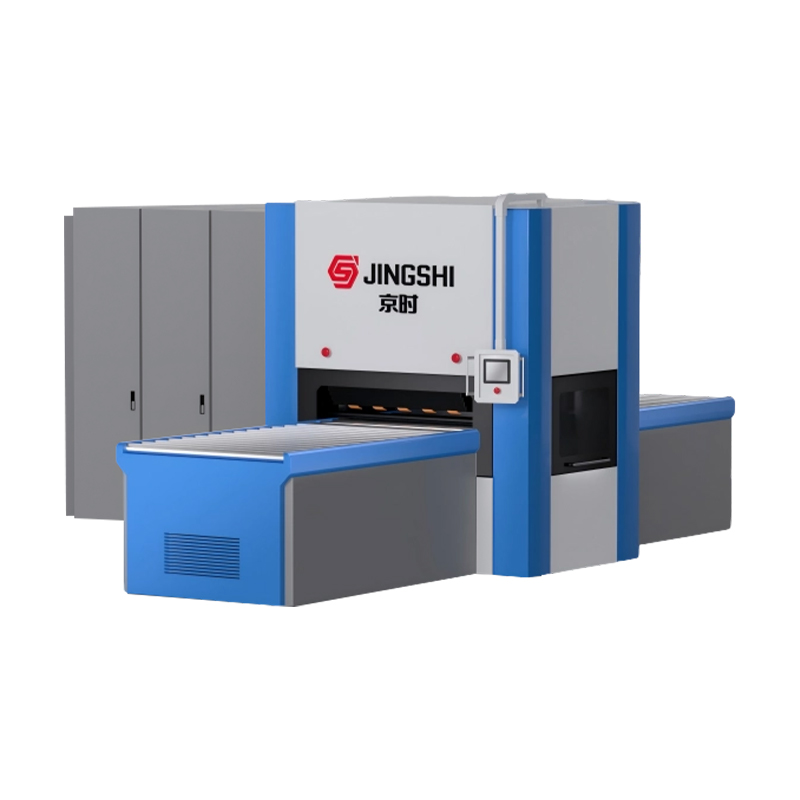 Сверхмощная правильная машина для стальных пластин | Точность 0,6–4 мм, ±0,01 мм | Цзинши Как производитель гидравлических правильных машин для стальных пластин и поставщиков правильных машин для листовой стали в Китае, компания JingShi предлагает... Посмотреть продукт →
Прецизионная обработка и производство компонентов
Дизайн определяет концепцию; Производство определяет фактическую производительность. После обработки рамы и валков максимально достижимая точность машины фиксируется и не может быть улучшена путем сборки или регулировки.
Изготовление валков является наиболее ответственным этапом обработки. Корпуса валков выковываются из легированной стали, подвергаются грубой обработке, закалке и шлифовке. Шлифованная поверхность должна иметь микронную округлость и параллельность тел валков. Если два рабочих валка не параллельны в пределах допуска, зазор меняется по ширине полосы и плоскостность теряется. Типичным критерием приемки прецизионных рабочих валков является чистота поверхности Ra от 0,2 до 0,4 микрометра и прямолинейность, поддерживаемая до нескольких сотых миллиметра по всей поверхности валка.
Обработка рамы имеет такой же приоритет. Поверхности корпуса, на которых расположены узлы роликов, гнезда подшипников и направляющие поверхности, должны быть обработаны за минимально возможное количество установов. Если кадр перемещается между операциями, в систему попадает ошибка данных. Производители, которые самостоятельно обрабатывают раму и основные компоненты, напрямую контролируют этот риск; торговая фирма, занимающаяся только сборкой покупных деталей, накапливает погрешности допусков, не имея возможности выявить их источник.
Сборка, выравнивание и гидравлическая интеграция
Сборка — это этап, когда обработанные детали становятся работающей машиной. Валковые агрегаты устанавливаются с контролируемым преднатягом подшипников, зазор между валками устанавливается прецизионным измерением, параллельность фиксируется в протоколе испытаний. Машина выровнена, гидравлический контур подключен.
В гидравлической правильной машине гидравлическая система передает формовочное усилие. Пропорциональные клапаны давления, датчики давления, аккумуляторные батареи и коллекторные блоки интегрированы с программируемым логическим контроллером. Система управления должна регулировать давление в зависимости от толщины материала и реагировать на условия перегрузки в течение миллисекунд. Это точка, где встречаются механическое проектирование и техника управления: самый быстрый алгоритм управления не может компенсировать слишком большую прогибаемость рамы.
Для линий обработки рулонов те же принципы распространяются на более крупную систему. Разматыватель разматывает рулон, правильная или правильная машина выравнивает полосу, питатель продвигает ее на заданную длину, а станция резки или штамповки производит деталь. Здесь доминируют работы по электротехнике и управлению: синхронизация приводов, согласование скорости полосы, контроль контура между станциями, а краевые или точечные датчики определяют, работает ли линия с номинальной скоростью или тратит время на остановку и перезапуск.
Тестирование, контроль качества и заводская приемка
Правильная машина с первого взгляда не раскрывает своего истинного качества. Заводские приемочные испытания являются доказательством того, что процесс проектирования и производства действительно обеспечил заданные характеристики. Покупатели должны запрашивать процедуру испытаний и измеренные значения, а не общий сертификат.
Типичное приемочное испытание охватывает следующие пункты.
| Тест | Что проверяется | Почему это важно |
|---|---|---|
| Работа без нагрузки | Повышение температуры подшипников, вибрация и ненормальный шум во время непрерывной работы. | Обнаруживает несоосность и дефекты сборки еще до отправки машины. |
| Нагрузочный тест | Плоскостность, достигнутая на образцах листов в заявленном диапазоне толщины | Доказывает, что машина соответствует своим эксплуатационным характеристикам. |
| Гидравлическое испытание давлением | Герметичность, выдерживание давления и реакция защиты от перегрузки | Предотвращает остановку производства и защищает операторов |
| Оценка шума | Уровень звука под нагрузкой | Отражает качество центровки шестерни, подшипника и привода. |
Для тяжелых листов с жесткими требованиями к плоскостности режим испытаний является частью концепции продукта. Гидравлическая сверхточная правильная машина для тяжелых условий эксплуатации 80-й серии является примером оборудования, ценность которого зависит от проверенных, повторяемых результатов приемки, а не только от рейтингов в каталоге.
 Сверхмощная правильная машина для пластин | Точность ±0,05 мм, защита от пружинения | Цзинши Компания Suzhou JingShi Intelligent Equipment Co., Ltd является производителем сверхточных правильных машин для сверхмощных пластинчатых гидравлических машин серии 80 на заказ. Посмотреть продукт →
От отдельных машин к интегрированным линиям обработки рулонов
Обработка рулонной стали движется в сторону интегрированных линий. Вместо перемещения рулонов между отдельными машинами производители объединяют размотку, правку, подачу, резку или штамповку в один непрерывный процесс. Задача проектирования меняется: каждая станция должна соответствовать скорости, натяжению и состоянию материала полосы на каждой другой станции, поскольку проблема в любой точке останавливает всю линию.
Например, линия резки по длине объединяет разматыватель с правильным или правильным устройством и ножницами, производя плоские листы заданной длины. Линия лазерной вырубки заменяет станцию лазерной резки, позволяя вырезать вложенные друг в друга заготовки непосредственно из рулона. Линия подачи в пресс с сервосистемой подачи «три в одном» объединяет разматыватель, правильное устройство и устройство подачи в единый компактный блок, который подает рулоны непосредственно в штамповочный пресс, экономя пространство и повышая точность шага подачи.
Покупателям, оценивающим эти конфигурации, необходим структурированный подход, поскольку одни только цифры скорости линии не объясняют, как линия обрабатывает заправку материала, разрыв полосы или смену рулонов. Руководство для покупателя линии обработки рулонов, охватывающее продольную резку, CTL и подачу в пресс предоставляет практический справочник для сравнения этих вариантов. Такая линия, как высокоточная линия CTL разматывателя-выпрямителя-питателя предназначен для производителей, которым необходима постоянная длина и плоскостность деталей при высокой скорости производства.
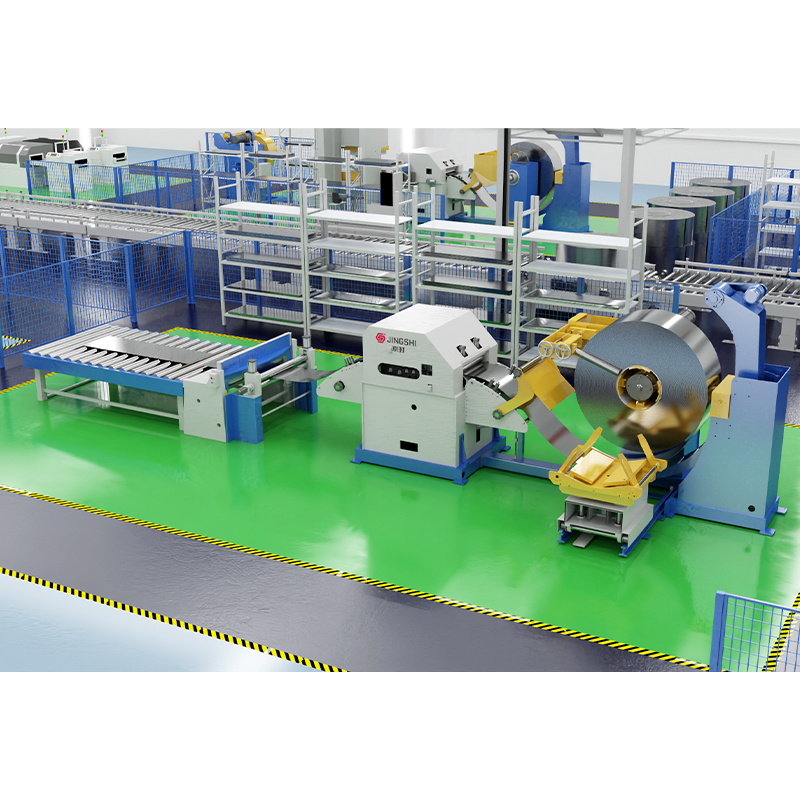 Высокоточный разматыватель-выпрямитель и поставщики линий CTL, производители, Компания Suzhou JingShi Intelligent Equipment Co., Ltd - это производитель высокоточных высокоточных разматывателей-выпрямителей и производителей линий CTL, высокоточные производители ... Посмотреть продукт →
На что следует обратить внимание при выборе поставщика оборудования для производства рулонной стали?
Проектирование и производство оборудования для производства рулонной стали значительно различаются между поставщиками, и решение о покупке должно проверяться не только прайс-листом. Стоит применить три проверки.
Сначала проверьте возможности конструкции. Спросите, как поставщик рассчитывает жесткость рамы и прогиб роликов, используется ли анализ методом конечных элементов для тяжелых секций и как гидравлическая сила согласовывается с оболочкой материала. Поставщик, который не может объяснить метод расчета, может собирать машину по чертежу, не понимая ее ограничений.
Во-вторых, подтвердите объем производства. Собственная обработка рам и валков дает производителю прямой контроль над допусками, о которых говорилось ранее. Если рама обрабатывается за один установ, а валковое шлифование производится на станках, принадлежащих поставщику, целостность готового станка можно проверить во время заводских приемочных испытаний.
В-третьих, просмотрите разработку приложения. Будет ли поставщик подтверждать конфигурацию машины в соответствии с вашим фактическим списком материалов, включая различия в пределе текучести между поставщиками стали? Инженеры часто используют матрицу решений для сравнения конструкций правильных машин в зависимости от диапазона материалов, жесткости и доступа к техническому обслуживанию; тот семифакторная матрица принятия решений для выбора правильного станка для листового металла является полезной отправной точкой.
Наиболее распространенные ошибки при выборе поставщиков связаны не с самой машиной. Покупка только на основе количества рулонов, игнорирование предела текучести, недостаточный доступ к техническому обслуживанию и игнорирование времени поставки запасных частей — все это создает проблемы, которые можно было бы предотвратить благодаря хорошо документированному процессу проектирования и испытаний. Машину покупают по названию и цене, но она оправдывается измерениями плоскостности, временем безотказной работы и количеством качественных деталей, производимых за смену.