 English
 русский
 Español
 عربى
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
Контент
- 1 Почему выравнивание имеет значение: цена несовершенной плоскостности
- 2 Три основных принципа выбора правильной машины: материал, толщина и ширина
- 3 Расшифровка машины: конфигурация роликов и корректирующая способность
- 4 Сравнение технологий выравнивателей: механические, гидравлические и сервоприводы с ЧПУ
- 5 Перспектива совокупной стоимости владения (TCO)
- 6 Важность интеграции: соответствие вашей правильной машины производственной линии
- 7 10 важных вопросов, которые следует задать поставщику правильных машин
Почему выравнивание имеет значение: цена несовершенной плоскостности
Когда лист с центральной пряжкой 3 мм поступает в 150-тонный пресс, пуансон сначала попадает в высокие точки. Локальная перегрузка приводит к растрескиванию кромок инструмента. Неправильные попадания разрушают прогрессивные кубики. Далее следуют незапланированные простои. При прецизионной штамповке невыровненная сталь постоянно увеличивает процент брака, превышающий 3%. После правильного выравнивания роликов процент брака падает ниже 0,5% . Это улучшение суммирует цену несовершенной плоскостности и ценность ее правильного решения.
Каждый дефект плоскостности влечет за собой определенные последствия. Набор катушек подает искривленно, создавая нагрузку на механизм подачи и увеличивая длину хода. Краевые волны создают прерывистые сварочные зазоры, что требует доработки. Центральная пряжка предотвращает полное вложение, что увеличивает стоимость вырубки. Арбалет скручивает деталь после формирования, изменяя предсказуемость пружинения. В таблице ниже показаны семейства наиболее частых дефектов и их влияние на производство.
| Дефект плоскостности | Последствия ниже по течению |
|---|---|
| Комплект катушек (память кривизны) | Несоосность подачи, неправильное попадание матрицы, неравномерный зазор вырубки |
| Краевая волна/центральная пряжка | Неравномерный сварной зазор, плохая подгонка деталей, повышенный процент брака при сборке. |
| Арбалет/твист | Непредсказуемая упругость формования, изменение угла изгиба |
| Остаточное внутреннее напряжение | Деформация после резки, нестабильность размеров после лазерной или плазменной профилировки |
Выбор выравнивателя без количественной оценки стоимости отказов делает экономическое обоснование неполным. Правильный станок превращает плоскостность из переменной в контролируемый параметр, напрямую сжимая отходы, доработки и повреждения инструментов.
Три основных принципа выбора правильной машины: материал, толщина и ширина
Спецификация каждой правильной машины начинается с трех цифр, присвоенных производственному цеху: предел текучести (σ), толщина листа (t) и максимальная ширина (W). Это не расплывчатые рекомендации. Они подключаются к основному уравнению, которое определяет, сможет ли машина физически сгладить материал или отклонится и выйдет из строя.
Формула Константа машины (C) >= Предел текучести (σ) × Ширина (W) × Толщина² (т²) . Константа машины отражает жесткость рамы и опорную способность крена, выраженную в кН или тоннах. Для стальной холоднокатаной полосы толщиной 2 мм (σ = 350 МПа) шириной 1200 мм минимально необходимая постоянная равна 350×1,2×4 = 1680 кН. Правильная машина, рассчитанная на 1500 кН, не создаст достаточную изгибающую силу; внутренние напряжения останутся, а плоскостность ухудшится.
Ширина определяет минимальную длину корпуса ролика, а толщина определяет диаметр рулона. Тонкий материал (менее 1 мм) требует небольших рулонов — часто диаметром от 20 до 30 мм — для создания плотного обратного изгиба. Для толстого листа (более 10 мм) требуются большие рулоны, которые выдерживают высокие разделительные усилия без изгиба. Предел текучести определяет мощность двигателя и жесткость рамы. Для высокопрочной стали (двухфазная сталь 980 МПа) может потребоваться приводной крутящий момент на 60 % больше, чем для мягкой стали того же калибра.
Инженеры, которые рассматривают три опоры как единую точку вращения, избегают чрезмерного выбора дорогого ширококорпусного правильного станка для узких деталей или занижения размеров машины, которая не может касаться самого твердого материала в смеси. Сопоставьте максимальный конверт, а не средний, с крайним случаем портфеля.
Расшифровка машины: конфигурация роликов и корректирующая способность
Геометрия валков определяет, как пластическая деформация проникает в поперечное сечение полосы. Диаметр валков, шаг между валками и общее количество рабочих валков образуют корректировочный диапазон. Малый шаг и множество валков обеспечивают высокую коррекцию формы для тонких листов; больший шаг и меньшее количество валков обеспечивают необходимость глубокого проплавления толстого листа. Взаимодействие отражено в диаграмме корректирующей способности — графике, который является центральным для любого технического сравнения.
На диаграмме по одной оси отложена толщина материала, а по другой — предел текучести. Кривая определяет предел возможностей машины. Рабочие точки ниже кривой указывают на достаточное проникновение для снятия внутреннего напряжения и выравнивания листа. Точки над кривой означают, что остаточная кривизна сохранится. Для выравнивателя средней мощности кривая может упасть с 4 мм при 250 МПа до 1,5 мм при 800 МПа. Заготовка из HSLA толщиной 3 мм при давлении 700 МПа будет располагаться сразу за ней, что потребует либо более тяжелого станка, либо допускает меньшую плоскостность.
Конфигурация опорного ролика влияет на то, насколько резко держится корректирующая кривая по всей ширине. Каждый рабочий валок прогибается под нагрузкой. Без многозонной резервной системы края меньше изгибаются, создавая волнистые профили, имитирующие поступающий материал. Машины с расположенными в шахматном порядке опорными роликами и независимыми опорами домкрата выдерживают равномерный зазор по всей ширине 2000 мм , сохраняя эффективную область коррекции близкой к теоретической кривой.
Количество бросков работает как множитель. Правильная машина с 9 валками производит четыре реверса гибки; при раскладке из 13 рулонов получается семь. Большее количество разворотов обеспечивает более плавный переход от входа к выходу, уменьшая остаточную пружинистость. Но добавление валков увеличивает трение, потребление энергии и стоимость трансмиссии. Для обычных автомобильных заготовок от 13 до 17 валков обеспечивают баланс между производительностью и капиталом.
Сравнение технологий выравнивателей: механические, гидравлические и сервоприводы с ЧПУ
На сегодняшнем рынке доминируют три различные архитектуры платформ. Каждый из них сочетает в себе первоначальные инвестиции, достижимую стабильность и долгосрочную гибкость. Приведенная ниже матрица решений сопоставляет их профили с типичными требованиями производства.
| Технология | Типичная толщина (мм) | Достижимая плоскостность (мм/м²) | Диапазон капитальных затрат | Ключевая сила | Компромисс |
|---|---|---|---|---|---|
| Ручной механический/фиксированный рулон | 0,5 – 6 | 0,15 – 0,3 | Низкий | Простой, надежный, самая низкая стоимость | Ручная регулировка, узкое окно коррекции |
| Точность гидравлического сервопривода | 1,0 – 25 | 0,05 – 0,12 | Средне-высокий | Контроль зазора в реальном времени, возможность работы с тяжелыми листами | Обслуживание гидравлического масла, повышенная энергия на холостом ходу |
| Полностью электрический сервопривод с ЧПУ | 0,3 – 4 | 0,02 – 0,05 | Высокий | Управление рецептами, быстрая замена деталей, бесшумность | Ограниченный диапазон толщины, чувствительность к загрязненному воздуху цеха. |
Механический правильный станок подходит для выделенной линии, работающей с одним или двумя семействами материалов, где операторы могут зафиксировать зазор с помощью прокладок. В тот момент, когда ассортимент продукции расширяется, время переналадки сокращает доступность. Гидравлическая сервомашина, например сверхмощный гидравлический прецизионный правильный станок , регулирует зазор под нагрузкой на основе обратной связи по толщине, обеспечивая плоскостность смешанных партий и значительно сокращая брак при установке. Такая динамическая гибкость снижает процент брака первых деталей при переходе от 6 мм мягкой стали к 10 мм AR400.
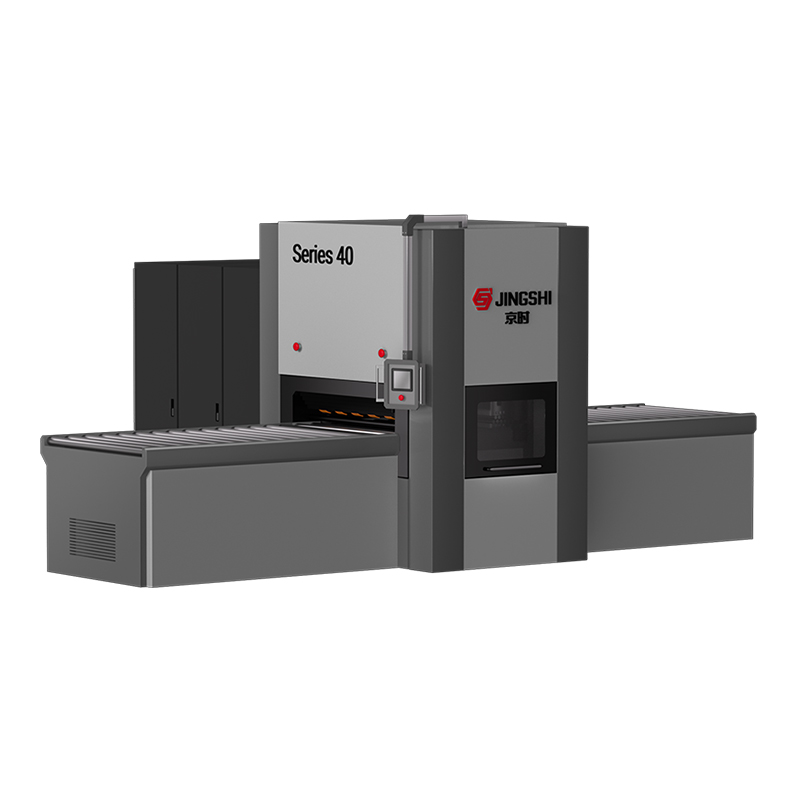
Для ультратонких электронных корпусов (нержавеющая сталь толщиной 0,4 мм) сервоправильный станок с ЧПУ с индивидуально регулируемыми роликами создает изысканный профиль изгиба, который механические системы не могут имитировать. Выплата представляет собой допуск плоскостности ниже 0,05 мм/м² , критически важен для сварных лазером швов и косметических поверхностей. Более высокая цена оправдана только в том случае, если такая точность обязательна.
Перспектива совокупной стоимости владения (TCO)
Цена на наклейке скрывает реальную стоимость машины. Оценка совокупной стоимости владения на пятилетний горизонт, включая энергию, потребление рулонов, трудозатраты на техническое обслуживание и лом, часто меняет решение о покупке, принятое только на основе капитала.
| Элемент затрат | Механический выравниватель (долл. США) | Гидравлический сервоуравнитель (USD) |
|---|---|---|
| Первоначальная покупка | 85 000 | 155 000 |
| Энергия (5 лет) | 7500 | 11 200 |
| Переточка и замена валков | 22 000 | 12 000 |
| Внеплановые простои/потеря производства | 31 500 | 8000 |
| Утилизация и доработка (нетто) | 42 000 | 13 500 |
| Всего 5 лет владения | 188 000 | 199 700 |
Механическая машина экономит 70 000 долларов вперед. Однако работа с фиксированным зазором требует более частой замены валков и приводит к образованию краевой волны брака на смешанных сортах. За пять лет общие расходы сходятся. Когда цех переходит от 80% низкоуглеродистой стали к портфолио, состоящему из 30% высокопрочных марок, адаптивный зазор гидравлической системы значительно сокращает объем доработок, увеличивая совокупную стоимость владения. 12–18 % ниже механической базовой линии . Реальная финансовая логика заключается в том, что ценность правильной машины измеряется не тем, сколько она стоит, а тем, что она предотвращает: неправильную загрузку штампов, остановки линии и сохранение качества.
Важность интеграции: соответствие вашей правильной машины производственной линии
Одиночный нивелир — это точный инструмент. Подключенный к разматывателю, выпрямителю, сервоприводу и прессу, он становится сердцем линии. Несовпадение в коммуникации или скорости обходится дороже, чем посредственный результат плоскостности. Линия обработки рулонов, где разматыватель отрабатывает скачками, а правильная машина не может компенсировать провисание, возникает коробление, которое изменяет плоскостность, которую только что достигли ролики.
Синхронизация скорости является первой точкой интеграции. Правильная машина должна ускоряться и замедляться синхронно с последующим питателем, обычно оставаясь в пределах 3% соответствия скорости, чтобы избежать петель растяжения или сжатия материала. Контуры контроля натяжения между разматывателем и правильной машиной одинаково важны. Сервогидравлический правильный механизм, который считывает положение танцора разматывателя и регулирует давление его входного ролика, может поддерживать постоянное окно низкого натяжения, что необходимо для тонкого, критического к поверхности листа нержавеющей стали.
Выбор протокола автоматизации определяет, насколько глубоко правильная машина интегрируется в управление рецептами. Современные линии работают на EtherNet/IP или ProfiNet. Когда система управления прессом запускает новую работу, правильная машина должна запоминать зазоры между роликами, наклон на входе и скорость на выходе, при этом оператор не прикасается к экрану. Такой уровень интеграции является стандартным для интегрированные линии правки и вырубки рулонов , где скорость вырубки, траектория лазера и коррекция правильного устройства образуют один непрерывный рецепт. В результате замена детали, которая раньше занимала 20 минут ручной регулировки, теперь сокращается до менее чем 45 секунд автоматической регулировки.
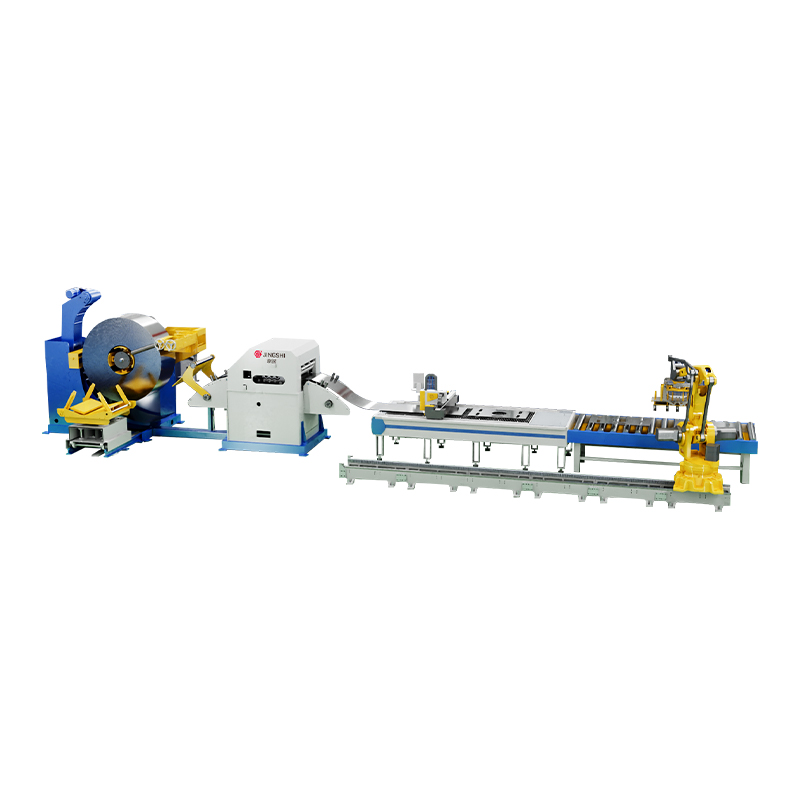
Физическое расположение также имеет значение. Петлевые ямки, столы для нарезания резьбы и расстояние от выхода выпрямителя до горловины матрицы — все это влияет на то, насколько остаточная кривизна сохраняется в инструменте. Хорошо интегрированная линия учитывает эти переменные при предварительном проектировании, что делает корректирующую способность правильной машины доминирующим, а не единственным фактором окончательной плоскостности.
10 важных вопросов, которые следует задать поставщику правильных машин
Спецификация только начинает разговор. Правильный подход ставит под вопрос глубину проектирования поверхности и реальность эксплуатации.
- Какой допуск плоскостности в мм/м² вы гарантируете для моей конкретной комбинации материала, толщины и ширины — и как этот допуск был подтвержден?
- Можете ли вы предоставить диаграмму корректирующей способности, построенную для точного диапазона предела текучести моего портфеля материалов, а не общую кривую для мягкой стали?
- Как поддерживается параллельность зазора между валками по всей ширине при максимальной нагрузке и каково измеренное отклонение гребня по краям от центра?
- Каково время замены рулонной кассеты и предлагаете ли вы быстросменную конструкцию, исключающую повторную установку прокладок?
- Каков ожидаемый срок службы и интервалы замены рабочих и опорных валков в моем наихудшем случае материала и какова стоимость полного цикла переточки?
- Как система привода справляется с мгновенными скачками нагрузки, когда твердая передняя кромка входит в роликовый блок?
- Какие протоколы полевой шины (EtherNet/IP, ProfiNet, EtherCAT) поддерживает система управления изначально и может ли она обеспечить синхронизацию рецептов на линии прессования?
- Каково время реакции сервопривода от сигнала датчика толщины до регулировки гидравлического зазора и как оно компенсирует изменения от катушки к катушке?
- Какие пуско-наладочные работы и обучение операторов на месте включены, и сколько дней поддержки на месте предоставляется после первой бухты?
- Каковы ваши стандартные условия гарантии на каркас конструкции, ролики и гидравлику и где находится ближайший к вам склад запасных частей для поддержки в нерабочее время?
Эти вопросы переводят обсуждение с функций на производительность. Поставщик, который отвечает данными, а не обещаниями, снижает риск покупателя на порядок.