 English
 русский
 Español
 عربى
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
Контент
- 1 Tight-Line (Stop-Go) против CTL со свободным циклом: основное архитектурное решение
- 2 Пять основных компонентов — и что каждый из них требует при выборе
- 3 Как характеристики материалов определяют конфигурацию линии
- 4 Интеграция вывода CTL с последующими процессами
- 5 Распространенные проблемы и структурированное устранение неполадок
- 6 Безопасность и обслуживание: две стороны бесперебойной работы
В вашем отсеке находится 20-тонный рулон стали HSLA. К концу смены должно быть 4000 плоских квадратных листов с допуском по длине ±0,015 дюйма. Машина, которая выполняет или нарушает это обещание, — это линия поперечной резки. Неправильная конфигурация линии превращает высокомаржинальный материал в металлолом. Правильный вариант обеспечивает стабильные заготовки, на которые могут положиться последующие процессы.
Линия поперечной резки (CTL) преобразует основные рулоны в листы с точными размерами посредством последовательного процесса: размотки, правки, измерения, резки и укладки. Она принципиально отличается от линии продольной резки, которая разрезает рулон вдоль на несколько более узких полос, и от линии вырубки, которая производит фасонные детали непрямоугольной формы непосредственно из рулонной заготовки. Линия CTL производит только прямоугольные заготовки, но она должна производить их с повторяемой точностью длины и плоскостностью.
Сигналы, которые необходимо учитывать перед выбором линии, просты: толщина материала, ширина, предел текучести, вес рулона и целевая производительность. Эти входные данные определяют, нужна ли вам конструкция с остановкой-ходом (натянутая линия) или конструкция со свободным контуром, сколько правильных роликов необходимо и какой тип сдвига будет выдерживать допуск. Давайте систематически рассмотрим эти решения.
Tight-Line (Stop-Go) против CTL со свободным циклом: основное архитектурное решение
Каждая линия поперечной резки соответствует одной из двух фундаментальных архитектур. Выбор между ними зависит от любой другой спецификации оборудования.
Линия остановки-хода, также называемая CTL с натяжной линией, быстро ускоряет полосу через правильную машину, замедляет ее до полной остановки и запускает стационарный сдвиг. Полоска никогда не скапливается в петлю. Эта конструкция по своей сути проще. Капитальные затраты обычно на 25–40% ниже, чем у сопоставимой линии со свободным контуром, а также снижаются затраты на фундамент, поскольку не требуется петлевая яма. Допустимая толщина практически не ограничена, что делает линии остановки-хода выбором по умолчанию для обработки толстолистовых материалов толщиной более 0,250 дюйма и часто единственным жизнеспособным вариантом толщиной более 0,500 дюйма.
Эта простота сопряжена с трудным компромиссом. Поскольку при каждом разрезе должна останавливаться вся полоса, скорость цикла резко падает по мере увеличения длины листа. Линия «стоп-гоу», производящая 120-дюймовые заготовки из тонкого материала, может производить всего 10–15 деталей в минуту. Между тем, повторяющиеся циклы ускорения и замедления могут оставлять видимые следы катания на чувствительных поверхностях — это критический дефект в бытовой технике или автомобильных открытых панелях.
Линия со свободным контуром решает эту проблему, разделяя операции по выравниванию и резке с помощью ямы для накопления материала. Правильная машина работает с почти постоянной скоростью, подавая свободно плавающую петлю материала. Высокоскоростные летучие ножницы на выходе режут на ходу, даже не останавливая полосу. Для легкого материала толщиной менее 0,125 дюйма эта архитектура легко достигает скорости 40–60 листов в минуту. Качество поверхности улучшается, поскольку правильная машина никогда не перестает прижимать одну и ту же секцию полосы.
Однако структура затрат меняется на противоположную. Линии со свободной петлей требуют наличия петлевой ямы, более сложного контроля натяжения и механизма летучих ножниц, что увеличивает капитальные затраты на 30–60 %. Они также требуют больше площади. Практический верхний предел толщины для обработки в свободном контуре обычно составляет около 0,250 дюйма, после чего жесткость полосы препятствует надежному образованию петли.
| Критерий | Стоп-гоу (узкая линия) | Свободный цикл |
|---|---|---|
| Относительные капитальные затраты | Нижний — обычно 60–75 % от эквивалентного значения в свободном контуре. | Выше — петлевая яма, летучие ножницы, контроль натяжения. |
| Производительность | 10–30 листов/мин (в зависимости от длины) | 40–60 листов/мин для тонкой бумаги |
| Максимальная практическая толщина | 1000 дюймов или более — фактически неограниченно | ~0,250 дюйма — ограничено жесткостью полосы в петле. |
| Качество поверхности | Риск появления следов от катания на чувствительных поверхностях. | Отлично — непрерывное движение сохраняет отделку. |
| Площадь пола | Компактность — не требуется петлевая яма | Больше — яма и удлиненная длина лески |
Решающее правило на удивление чистое: Если большая часть вашего ассортимента продукции имеет размер менее 0,125 дюйма и пропускная способность имеет значение, сделайте уклон в сторону свободного цикла. Если вы обрабатываете плиты, тяжелые конструкции или смесь большой толщины, превышающую 0,250 дюйма, прагматичным выбором будет остановка-идти. Сервисные центры, использующие обе крайности, иногда используют две отдельные линии, вместо того, чтобы ставить под угрозу любой конец диапазона.
Пять основных компонентов — и что каждый из них требует при выборе
Линия CTL представляет собой цепочку специализированных машин. Слабое звено в любом месте этой цепочки становится узким местом пропускной способности линии. Вот что следует внимательно изучить в каждом компоненте.
Разматыватель (Разматыватель)
Разматыватель удерживает главный рулон и подает полосу на линию с контролируемым натяжением. При выборе доминируют два параметра: диапазон расширения оправки и грузоподъемность рулона. Оправка должна надежно захватывать внутренний диаметр катушек. На заводах, работающих с рулонами разных размеров, разматыватель с широким диапазоном расширения или быстросменные сегменты оправки исключают дорогостоящие простои. Вес катушки напрямую ограничивает максимальное время работы между заменами катушки. Недостаточное указание допустимого веса рулона является одним из наиболее распространенных сожалений при закупках CTL: разматыватель, рассчитанный на 20 000 фунтов, становится узким местом в тот момент, когда закупки предоставляют привлекательную возможность основной катушки весом 30 000 фунтов.
На линиях большой толщины прижимной рычаг или прижимной ролик на разматывателе предотвращает раскрытие внешних витков бухты. На линиях малой толщины, работающих с тонким и чувствительным к натяжению материалом, таким как алюминий, приводной разматыватель с обратной связью по натяжению с обратной связью предотвращает появление царапин на полосе и образования шейки по ширине.
Выравниватель (Выравниватель)
Выравниватель - это то, где достигается или теряется плоскостность. Количество роликов, диаметр роликов и материал роликов напрямую определяют, какого допуска по плоскостности может достичь линия. Правильный станок с 17 роликами обеспечивает адекватную коррекцию листа коммерческого качества, где допустимо отклонение от плоскостности ±0,060 дюйма. Переход на конфигурацию с 21 роликом, с меньшими диаметрами рабочих валков и меньшими межосевыми расстояниями, обеспечивает прецизионную плоскостность в диапазоне ±0,020 дюйма — требование для лазерной резки заготовок или внешних панелей автомобилей.
Поддержка роликовых опор имеет такое же значение. Для материалов с пределом текучести более 50 фунтов на квадратный дюйм опорные валки правильной машины должны предотвращать отклонение рабочих валков под действием высоких сепарирующих сил. Гидравлические правильные машины с серворегулируемым зазором между валками превосходят механические правильные машины, особенно при работе с тонкими листами и материалами с непредсказуемым упругим возвратом. Гидравлические системы динамически регулируют положение рулона для обеспечения постоянного проникновения, в то время как механические системы завинчивания применяют фиксированную настройку, которая не может компенсировать изменения свойств от рулона к рулону.
сдвиг
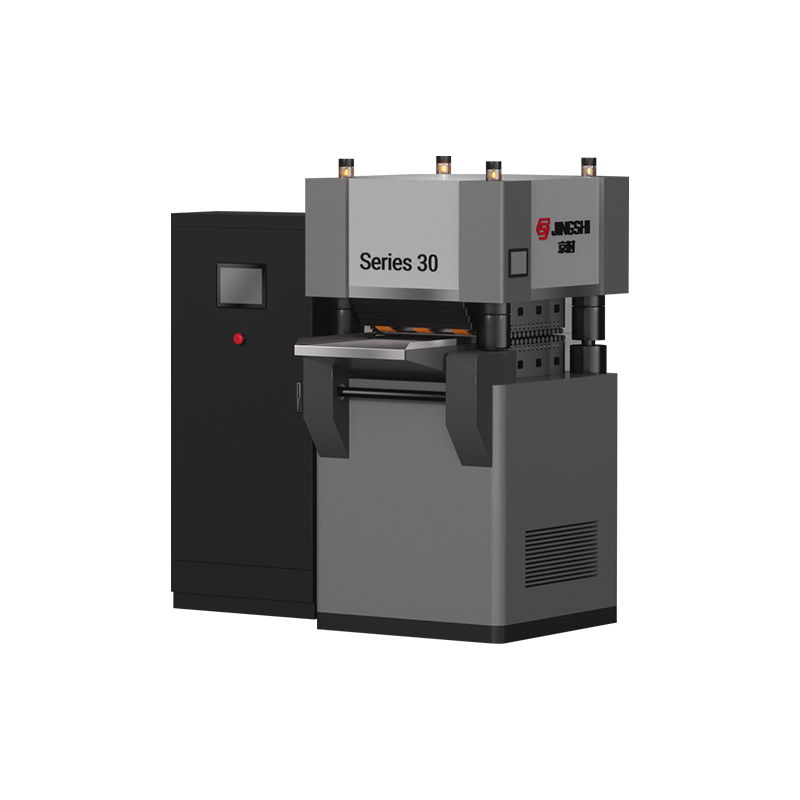
Стационарные ножницы — гидравлические или механические — сочетаются с линиями остановки и движения. Их номинальная сила резания должна соответствовать максимальному поперечному сечению материала: толщина × ширина × прочность на сдвиг. Для лески шириной 72 дюйма, разрезающей HSLA толщиной 0,500 дюйма при усилии сдвига 80 тысяч фунтов на квадратный дюйм, требуемое усилие сдвига приближается к 1440 тоннам. Недостаточный размер ножниц приводит к появлению заусенцев на краях и значительно сокращает срок службы лезвия.
Летающие ножницы сочетаются со стропами со свободной петлей. Они перемещаются вместе с полосой во время хода резки и возвращаются для следующего цикла. Барабанные ножницы с вращающимся барабаном доминируют при работе с тонкими и высокоскоростными ножницами. Летучие ножницы гильотинного типа справляются с заготовками толщиной примерно до 0,250 дюйма, сохраняя при этом прямоугольность.
Зазор лезвия — это самый важный параметр, влияющий на качество резки. Для мягкой стали рекомендуемый зазор составляет 8–10% толщины материала. Работа за пределами этой полосы — слишком тугая или слишком открытая — приводит к появлению заусенцев на краях, которые впоследствии повреждают штампы, расположенные ниже по потоку.
Штабелер
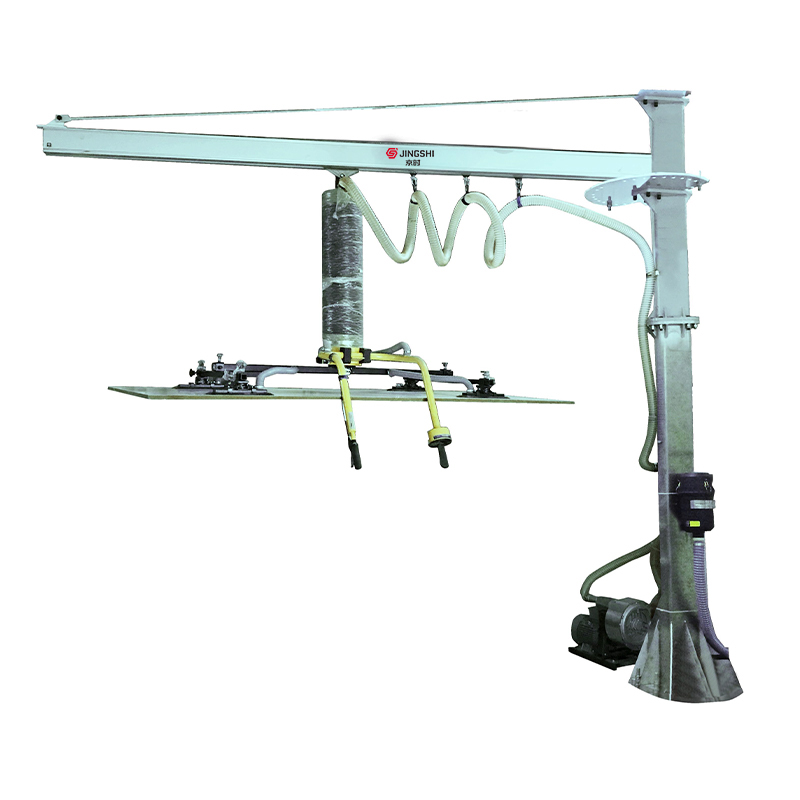
Укладчик должен принимать отрезанные листы на линейной скорости, выравнивать их в аккуратную пачку и выгружать стопку, не останавливая производство. Магнитные штабелеры надежно обслуживают черные материалы. Для цветных металлов, таких как алюминий, латунь или медь, или для стали с покрытием, где магниты могут повредить поверхность, — вакуумные системы штабелирования или вакуумное подъемное оборудование встроенный в зону штабелирования сохраняет качество поверхности. Выбор укладчика также зависит от диапазона размеров листов: укладчик, рассчитанный на листы шириной 48 дюймов, с трудом сможет справиться с продуктом шириной 72 дюйма без замятия или смещения.
Система управления
Современные линии CTL используют измерительные ролики с сервоприводом и коррекцию длины с обратной связью. Измерительный энкодер на специальном рулоне, а не на правильном устройстве или разматывателе, отслеживает фактическое перемещение полосы. Любое проскальзывание между измерительным валком и поверхностью полосы напрямую приводит к ошибке длины. Система управления сравнивает измеренную длину с заданным значением и оперативно регулирует срезной триггер. Для линий с допуском по длине ±0,010 дюйма такая архитектура с обратной связью является обязательной; Системы с разомкнутым контуром «пожар по счетчику» дрейфуют в зависимости от температуры, скорости и состояния поверхности материала.
Как характеристики материалов определяют конфигурацию линии
Каждый параметр материала сужает пространство жизнеспособной конфигурации CTL. Толщина имеет решающее значение. Для материала толщиной менее 0,118 дюйма (3,0 мм) линия со свободным контуром и высокоскоростными летучими ножницами обеспечивает как производительность, так и плоскостность. Для материала толщиной более 0,250 дюйма (6,35 мм) использование гидравлических стационарных ножниц с остановкой и движением фактически является обязательным — полоса не может образовывать устойчивую петлю, а силы сдвига превышают практические конструкции летучих ножниц.
Ширина определяет длину поверхностей роликов как на правильной машине, так и на ножницах, а также горловину укладчика. Ширина рулона также зависит от требований к плоскостности: лист шириной 72 дюйма и толщиной 0,060 дюйма требует гораздо большей выравнивающей поддержки, чем лист шириной 24 дюйма той же толщины, поскольку соотношение ширины и толщины усиливает тенденцию к короблению.
Предел текучести определяет необходимое усилие разделения правильной машины. Для обработки стали AHSS с пределом текучести 100 фунтов на квадратный дюйм требуется существенно другая конструкция правильной рамы и опоры валков, чем для обработки мягкой стали с пределом текучести 30 фунтов на квадратный дюйм. Та же физическая конфигурация роликов, которая выравнивает мягкую сталь, может не обладать структурной жесткостью, необходимой для выравнивания высокопрочного материала без отклонения. Игнорирование этого приводит к постоянным дефектам кроны по всей ширине листа.
Требования к качеству поверхности определяют два решения. Во-первых, работает ли линия в режиме «стоп-ход» или в режиме «свободный контур», как обсуждалось. Во-вторых, используются ли в правильной машине хромированные ролики (которые устойчивы к истиранию об алюминиевые и оцинкованные покрытия) или стандартные ролики из закаленной стали. Для открытых поверхностей автомобилей и бытовой техники хромированные рабочие валки и непрерывное движение линии являются базовыми требованиями, а не дополнительными улучшениями.
| Диапазон толщины | Рекомендуемая архитектура | Типичный тип сдвига | Типичный тип правильной машины |
|---|---|---|---|
| 0,012–0,118 дюйма (0,3–3,0 мм) | Свободный контур | Летучие ножницы с вращающимся барабаном | Прецизионная правильная машина с 21 роликом |
| 0,118–0,250 дюйма (3,0–6,35 мм) | Свободный контур or stop-go (application-dependent) | Гильотинные летучие ножницы или стационарные гидравлические ножницы | Правильная роликовая машина 17–21 |
| 0,250–1000 дюймов (6,35–25 мм) | Стоп-гоу (узкая линия) | Стационарные гидравлические ножницы | Сверхмощный роликовый правильный станок 13–17 |
Интеграция вывода CTL с последующими процессами
Линия поперечной резки редко работает изолированно. Заготовки он производит на линиях подачи прессов, камерах лазерной резки, прокатных станах или сварочных станциях. Проектирование линии CTL без учета этих нисходящих интерфейсов приводит к дорогостоящему несоответствию.
Синхронизация времени — это первый интерфейс. Линия CTL, работающая со скоростью 50 листов в минуту, не может напрямую снабжать штамповочный пресс, совершающий 15 ходов в минуту. Буфер между ними — обычно накопительный конвейер или разгрузчик листов — поглощает разницу скоростей. Но емкость буфера должна быть правильно рассчитана. Слишком маленький размер, и линия CTL останавливается каждые несколько минут, ожидая, пока пресса наверстает упущенное. Слишком большие и незавершенные запасы.
Допуск на плоскостность распространяется вниз по потоку с мультипликативным эффектом. Заготовка с кромочной волной 0,040 дюйма, попадающая в станок лазерной резки с ЧПУ, может оторваться от режущей станины настолько, что нарушит фокус лазера, что приведет к плохому качеству кромки. Отформованная деталь, отштампованная из заготовки с остаточными напряжениями из-за недостаточной правки, после формовки непредсказуемо пружинит. Эти виды отказов напрямую связаны с решением о конфигурации уровня, принятым во время спецификации CTL. Линии подачи системы выравнивания и резки рулонов которые подаются непосредственно в штамповочные прессы, требуют самых жестких требований к плоскостности.
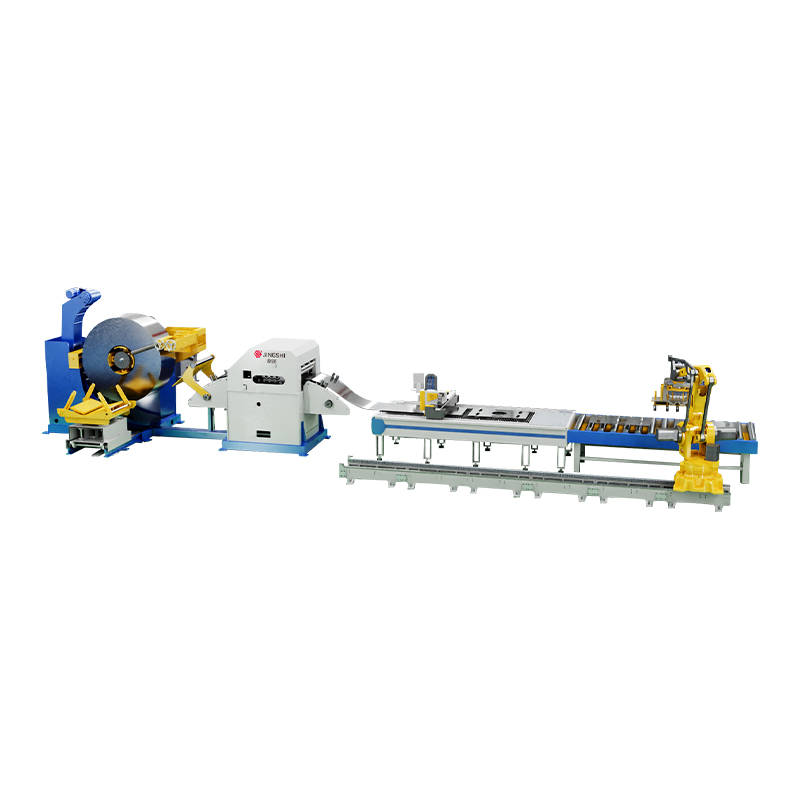
Ориентация штабеля и маркировка важны для отслеживания. Во многих операциях укладчик CTL должен выравнивать листы, чтобы автоматизация последующей обработки могла последовательно их захватывать — будь то с помощью роботизированного захвата, массива вакуумных присосок или магнитного вентилятора. Липкость листов к листам из-за масла или покрытия может привести к захвату двойных листов. Укладчик с системой разделения с помощью воздушного ножа или функцией механического отделения предотвращает эту неисправность в источнике, прежде чем она заблокирует следующую ячейку.
Распространенные проблемы и структурированное устранение неполадок
Когда строка CTL выдает выходные данные, не соответствующие техническим характеристикам, основная причина обычно кроется в одной из трех систем. Вот как быстро сузить поиск.
| Проблема | Вероятная причина | Первый контрольно-пропускной пункт | Второй контрольно-пропускной пункт |
|---|---|---|---|
| сдвиг burr on cut edge | Неправильный зазор лезвия или тупые лезвия. | Измерьте зазор между лезвиями с помощью щупа — для мягкой стали убедитесь, что он составляет 8–10 % толщины материала. | Осмотрите кромку лезвия под увеличением на наличие сколов или радиуса, превышающего 0,004 дюйма. |
| Волнистые или рифленые края листа | Недостаточное проникновение правильной машины или изношенные опорные ролики. | Проверьте положение правильных валков относительно настройки толщины материала; проверка на прогиб под нагрузкой | Проверьте подшипники опорных роликов на наличие радиального люфта, превышающего 0,002 дюйма. |
| Проскальзывание подачи, непостоянная длина | Низкое натяжение полосы или изношенная поверхность измерительного ролика | Подтвердите настройку обратного натяжения разматывателя; полоса не должна свободно входить в правильную машину | Проверьте шероховатость поверхности измерительного ролика — измените текстуру, если она гладко отполирована абразивным материалом. |
сдвиг burrs are the most frequent complaint. Beyond blade clearance, the shear entry side guide alignment also contributes — if the strip enters the shear at a slight angle, one blade shoulder carries disproportionate load, accelerating wear on that edge. Shim checks once per shift on blade parallelism prevent gradual drift from becoming scrap production.
Дефекты плоскостности, вызванные правильным устройством, часто появляются только после того, как лист остынет или отдохнет. Лист, который измеряется ровно сразу после линии, но за ночь образует волну, содержит остаточное напряжение, которое выравниватель не полностью снял. Коррекцией является более глубокое проникновение правильной машины — обычно увеличение зацепления рабочих валков с шагом 0,005–0,010 дюйма до тех пор, пока напряжение не ослабнет. Но если зайти слишком далеко, материал перегибается и вместо этого образуется центральная пряжка. Систематическая регулировка приращения – единственный надежный метод.
Безопасность и обслуживание: две стороны бесперебойной работы
Линии CTL представляют собой концентрированные опасности: вращающиеся оправки с высоким крутящим моментом, открытые срезающие лезвия и многотонные движущиеся катушки. Протоколы безопасности должны быть процедурными, а не желательными.
- сдвиг zone guarding with interlocked entry doors is non-negotiable. The interlock circuit must physically disconnect shear actuation power — software-only interlocks fail dangerously when a PLC output sticks on.
- Для загрузки рулонов требуется тележка для рулонов с боковым фиксатором или устройство для подъема рулонов, которое предотвращает опрокидывание рулона во время установки оправки. Катушка, скатывающаяся за пределы зоны загрузки, несет в себе достаточно энергии, чтобы нанести смертельную травму.
- Цепи аварийной остановки нуждаются в резервных контактах и должны ежемесячно проверяться под нагрузкой. Грибовидная кнопка, которая срабатывает при легком нажатии, может выйти из строя из-за высокого тока в результате фактической неисправности.
Что касается технического обслуживания, строгий контрольный список предотвращает постепенную деградацию, с которой операторы учатся мириться. Поверхности правильных валков следует проверять еженедельно на наличие повреждений: один валок с насечками передает рисунок дефектов на каждый лист, проходящий через него. Подшипники опорных валков нуждаются в очистке смазки по графику, привязанному к часам работы, а не к календарным месяцам, поскольку высокоскоростные линии накапливают обороты подшипников гораздо быстрее, чем ожидалось. Зазор срезающего лезвия требует проверки уровня переключения при работе с абразивным или высокопрочным материалом, который ускоряет износ лезвия.
Калибровка измерительного ролика требует ежемесячного внимания. Окружность измерительного ролика, которая изнашивается на 0,005 дюйма, приводит к систематической ошибке длины, которая накапливается на тысячах листов, прежде чем кто-либо ее заметит. Ведение журнала калибровки и сравнение фактической длины листа с заданным значением с помощью калиброванной ленты или лазерной системы позволяют заранее обнаружить отклонения.