 English
 русский
 Español
 عربى
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
Контент
Производственный цех в цепочке поставок автомобилей заказывает сталь в рулонах по 8 тонн, разрезает полосу на листы на разматывателе, а затем по одной заготовке обрабатывает детали на отдельном станке для лазерной резки. Между этими тремя этапами материал обрабатывается дважды, плоскостность смещается, и два оператора заняты перемещением листов на стол и со стола. Линия лазерной вырубки с подачей рулонов объединяет всю последовательность операций в одну непрерывную операцию: размотка, выравнивание, лазерная резка и укладка.
Практический результат одинаков на всех современных установках: леска режет без жесткого инструмента, сохраняет более высокую плоскостность, чем метод «разматывание, затем резка», и быстрее всего окупается при производстве заготовок смешанных моделей. Вот как работает этот процесс, в чем он превосходит альтернативы и что следует проверить перед выбором системы.
Что такое линия лазерной вырубки с подачей катушки?
Линия лазерной вырубки с подачей рулонов производит готовые заготовки непосредственно из рулонов. Вместо того, чтобы сначала отрезать листы, а потом вырубать их, линия непрерывно подает полосу через несколько синхронизированных этапов:
- Разматывание — разматыватель и правильная головка подают полосу в линию, не царапая поверхность и не добавляя новый набор материала.
- Выравнивание — многовалковый правильный станок удаляет набор катушек, арбалет, краевую волну и остаточное внутреннее напряжение, поэтому перед резкой полоса становится плоской.
- Контроль подачи — контур с сервоприводом между правильным устройством и станцией резки позволяет лазеру выполнять резку с постоянной скоростью, в то время как разматыватель работает в своем темпе.
- Лазерная резка — волоконный лазер вырезает необходимые заготовки из движущейся полосы без использования специальной оснастки.
- Разделение и укладка заготовок — готовые детали автоматически отделяются от каркаса и укладываются по типам деталей.
Для производителей, чья основная потребность — это заготовки из рулонов, обработанные лазером, существует специальный линия лазерной вырубки с подачей катушки связывает эти этапы в одну архитектуру управления. Плоскостность, геометрия разреза и качество стопки определяются на самой линии, а не по навыкам оператора или количеству обращений с листом.
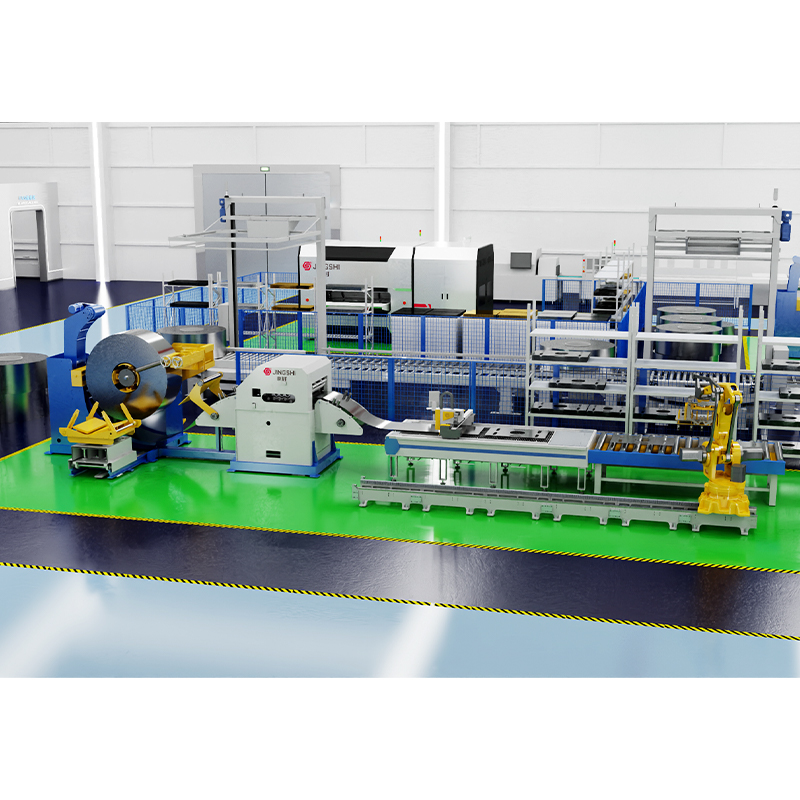 Разматывание Leveling Laser Blanking Line Suppliers, Manufacturers, Factory - Suzho Компания Suzhou JingShi Intelligent Equipment Co., Ltd является производителем линий лазерной вырубки для размотки и выравнивания по индивидуальному заказу, лазерной линии для размотки и выравнивания ... Просмотреть продукт →
Почему качество выравнивания решает результат
В любом процессе лазерной резки машина предполагает, что плоский лист находится на известном фокусном расстоянии. В линии с рулонной подачей правильная машина является компонентом, гарантирующим это предположение. Если полоса достигает станции резки с волнами или набором катушек, высота фокуса меняется по всей детали, гнездо смещается, и каркас ведет себя хаотично при выходе из станка.
Какие дефекты катушки имеют наибольшее значение
- Набор катушек — продольная кривизна, оставшаяся в полосе от намотки под натяжением.
- Арбалет — поперечная кривизна по ширине, характерная для более узких полос, которую труднее устранить с помощью рабочих валков малого диаметра.
- Краевая волна и центральная пряжка — локальные различия в длине по ширине полосы, вызванные неравномерностью прокатки или предварительной обработкой.
Правильно подобранный правильный станок исправляет эти дефекты до того, как полоса достигнет лазера. Гидравлический выравниватель того типа, который используется на линиях большой толщины, также компенсирует разницу в пределе текучести между рулонами, что имеет значение, когда на одной и той же линии на одной неделе обрабатывают конструкционную сталь, а на следующей — алюминий. Более подробно о том, как выравнивание устраняет эти дефекты, читайте в нашем руководстве по выбор и работа прецизионного правильного станка .
Какой допуск плоскостности указать?
Для заготовок, которые сразу подвергаются формовке, значение имеет плоскостность, измеренная после правки, а не после резки. Практической отправной точкой для углеродистой стали обычных размеров является остаточная плоскостность 1 мм/м или выше по ширине полосы, но достижимое значение зависит от предела текучести, толщины и количества рабочих валков в правильной машине. Алюминий и высокопрочная сталь ведут себя по-разному, поэтому допуск следует определять для каждого семейства материалов. Наш Руководство по допускам плоскостности листового металла объясняет, как записать это требование в вашу спецификацию.
Лазерная вырубка с подачей катушки по сравнению с другими способами вырубки
Правильный выбор – это не просто лазер или пресс; это зависит от геометрии детали, объема и того, как часто меняется конструкция.
| Метод | Стоимость оснастки | Время переключения | Контроль плоскостности | Оптимальный объем |
|---|---|---|---|---|
| Штамповочный пресс с жесткой оснасткой | Высокий | Часы | Зависимый от матрицы | Высокий volume, stable design |
| Лазерная вырубка с подачей катушки | Нет на каждую часть | Минуты | Отлично — выравнивание по линии | От низкого до среднего объема, высокая смесь |
| Линия CTL плюс отдельная лазерная резка | Низкий | Умеренный | Плоскостность может меняться между шагами. | Среднего объема, прямоугольные заготовки |
| Линия подачи пресса с сервоприводом | Высокий | Умеренный | Хорошо, с выравнивателем вверх по течению | Высокий volume, simple shapes |
Когда для изготовления детали требуются вложенные, контурные или часто меняющиеся заготовки, лазерная линия выигрывает в использовании материала и гибкости. Когда все, что вам нужно, это постоянный поток прямоугольных заготовок в больших количествах, высокоточный разматыватель, выпрямитель и линия подачи CTL Это более простая и обычно более экономичная инвестиция.
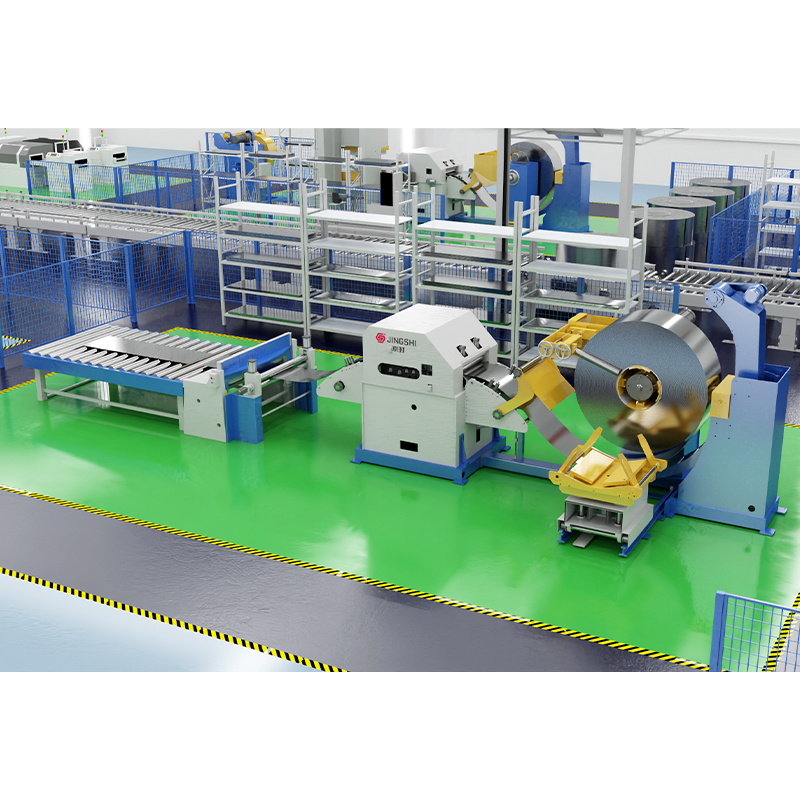 Высокий Precision Decoiler Straightener Feeder & CTL Line Suppliers, Manufacturers, Компания Suzhou JingShi Intelligent Equipment Co., Ltd - это производитель высокоточных высокоточных разматывателей-выпрямителей и производителей линий CTL, высокоточные производители ... Просмотреть продукт →
Когда объем оправдывает использование специального инструмента, линия штамповки, питаемая высокоскоростная линия рулонов с сервоподачей 3-в-1 для штамповочных прессов превзойдет лазерную линию вырубки только по времени цикла. Короче говоря, решение сводится к тому, где на этом столе находятся ваши требования к объему, составу деталей и плоскостности.
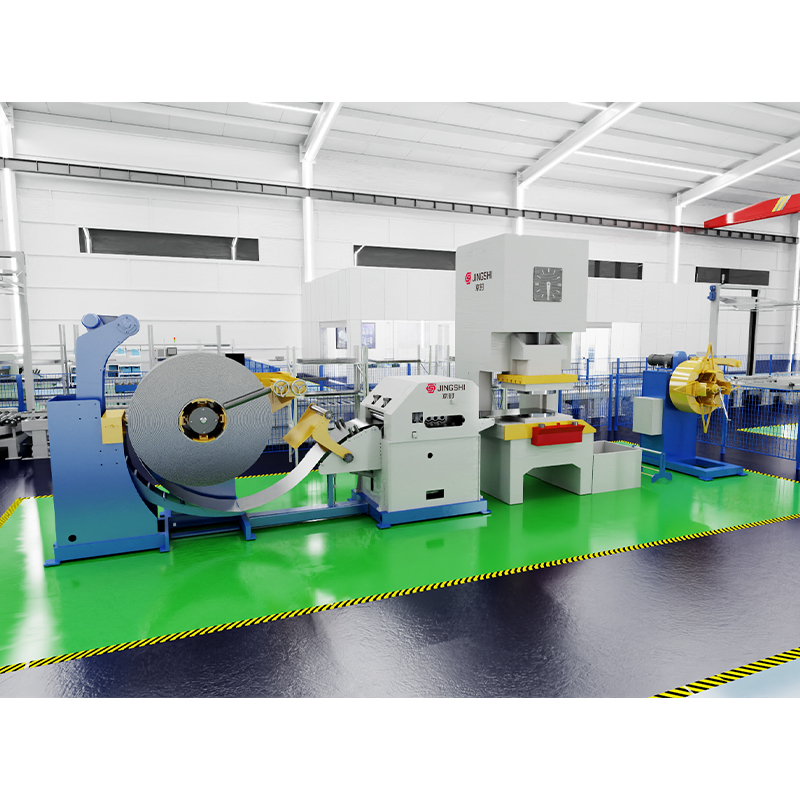 Высокий-Speed Decoiler Straightener Feeder Punching Line (3-in-1 Servo Feeding Syst Компания Suzhou JingShi Intelligent Equipment Co., Ltd - это изготовленная на заказ высокоскоростная линия для пробивки выпрямителя-разматывателя и устройства подачи (система подачи с сервоприводом 3-в-1... Просмотреть продукт →
Пять соображений выбора перед покупкой
Как только компромиссы станут ясны, встает вопрос выбора: какая конфигурация линии соответствует вашему конверту материала, требованиям к плоскостности и производственной структуре?
Громкость и микс партий
Лазерная вырубка окупается, когда количество деталей велико, а затраты на инструмент для прессования не могут быть возмещены. Если одна артикул будет выпускать миллионы штук в год, штамповочная линия будет дешевле за деталь. Если смесь меняется ежемесячно, выигрывает лазерная линия. Сравните стоимость оснастки, время переналадки и процент брака с прогнозируемым объемом производства — наш Руководство покупателя линии обработки рулонов предлагает практическую основу для такого сравнения.
Материал, толщина и ширина
Сталь, алюминий и нержавеющая сталь ведут себя по-разному под воздействием выравнивателя и лазера. Диапазон толщины определяет количество рабочих валков, жесткость рамы и мощность лазера. Ширина определяет длину рулона и размер стола. Линия, указанная для алюминия толщиной 2 мм, не будет сохранять такую же плоскостность на конструкционной стали толщиной 6 мм, поэтому матрицу материалов необходимо определить до проектирования машины.
Конфигурация выравнивателя
Ищите достаточное количество рабочих валков для корректировки фактического диапазона ширины колеи, резервную гидравлическую регулировку для изменения предела текучести и жесткую раму, которая не прогибается при полной номинальной нагрузке. Лазер может разрезать только то, что ему подарит выравниватель.
Скорость линии и стратегия размещения
Поскольку лазер режет во время движения полосы, эффективная производительность зависит от схемы раскроя и времени резки, а не от максимальной скорости подачи разматывателя. Тщательно оцените программное обеспечение для раскроя и управление каркасом, поскольку ширина лома напрямую влияет на выход материала.
Погрузка материалов на обоих концах
Загрузка рулонов, заправка ленты, удаление лома и штабелирование заготовок вызывают большую часть простоев линии. Включите тележку для рулонов, стол для очистки и систему штабелирования, соответствующую размеру и весу заготовки. Для больших или чувствительных заготовок цикл поддерживается вакуумным подъемником или вспомогательным манипулятором на выходе.
Где лазерная заготовка с подачей катушки приносит наибольшую выгоду
Отрасли, в которые больше всего вкладывают средства в лазерную вырубку с рулонной подачей, — это те, где геометрия заготовок часто меняется, а плоскостность непосредственно влияет на последующую формовку или сварку.
- Поставщики автомобильной промышленности и других категорий — внутренние детали дверей, панели пола, конструкционные заготовки и детали алюминиевых затворов, для которых в противном случае потребовались бы дорогостоящие комплекты штампов.
- Бытовая техника и электрошкафы — высокотехнологичные заготовки из листового металла, производимые в короткие периоды переналадки.
- Сельское хозяйство и тяжелая техника — более толстые плиты днища и заготовки шасси, плоскостность которых влияет на посадку сварных швов.
- Сервисные центры лазерной резки и обработки — цеха, которые обрабатывают смешанные рулоны для нескольких клиентов и нуждаются в гибком процессе вырубки на первом этапе.
Во всех этих случаях определяющее преимущество одно: заготовки производятся без форм. Изменение конструкции не требует ничего, кроме новой программы резки, а правильная машина гарантирует, что каждый новый рулон поступает на станцию резки в том же ровном состоянии.
Итог
Линия лазерной вырубки с подачей рулонов — это правильная инвестиция, когда ваше производство сочетает в себе три вещи: рулонную заготовку в качестве сырья, реальные требования к плоскостности и состав деталей, который меняется слишком часто, чтобы оправдать использование жесткой оснастки. Первым компонентом, который необходимо оценить, является выравниватель, а не лазер. Если правильная машина имеет недостаточный размер, никакая мощность лазера не решит проблему плоскостности на выходе штабеля.
Определите матрицу материалов, допуск на плоскостность, объемы и требования к обращению, прежде чем сравнивать предложения, и ожидайте, что поставщик продемонстрирует точность плоскостности, характеристики нагрузки и уровни шума на реальном материале, который вы используете. Для цехов, которые правильно выполняют эту домашнюю работу по проектированию, лазерная вырубка с рулонной подачей обеспечивает такое сочетание производительности материала, гибкости и качества деталей, с которым не могут сравниться ни прессовая линия, ни отдельный маршрут резки.