 English
 русский
 Español
 عربى
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
Контент
- 1 Что на самом деле включают услуги по проектированию оборудования для обработки рулонов?
- 2 Инженерные решения, которые повышают или снижают надежность линии
- 3 Гидравлическое выравнивание: центр линии
- 4 Конфигурации линии: конструкция соответствует последующему процессу
- 5 Обработка материалов входит в объем проектирования
- 6 Что должно дать проектное задание
- 7 Сотрудничество с одной командой инженеров от проектирования до запуска
Инженер-технолог утверждает новый проект обработки рулона с тремя цифрами в таблице: ширина рулона, толщина полосы и заданная плоскостность. Между этими цифрами и бегущей линией лежат десятки решений — размер разматывателя, конфигурация правильных валков, точность подачи, архитектура управления и компоновка, которая их объединяет. Услуги по проектированию оборудования для обработки рулонов призваны восполнить этот пробел: они превращают данные о сырье и целевые показатели производительности в документированную, сборочную и вводящую в эксплуатацию систему.
Что на самом деле включают услуги по проектированию оборудования для обработки рулонов?
Услуга дизайна — это не просто каталог продукции с обведенным номером модели. Это инженерная работа, применяемая ко всей технологической цепочке, от ввода рулона до укладки деталей. На практике он охватывает шесть областей:
- Определение процесса: проверка размеров рулонов, марок материалов, состояния поверхности и производственных целей перед определением размеров любого оборудования.
- Конфигурация линии: выбор последовательности размотки, выравнивания, подачи, резки или штамповки и укладки.
- Выбор машины: с указанием серии правильного станка, типа питателя, ножевого или лазерного интерфейса, а также вспомогательного оборудования.
- Машиностроение и гидротехника: расчет разделительных усилий, мощности привода, жесткости рамы и геометрии роликов.
- Конструкция управления и безопасности: определение архитектуры автоматизации, операторских интерфейсов и мер безопасности, связанных с соблюдением требований.
- Поддержка ввода в эксплуатацию: установка критериев приемки и проверка соответствия линии целевым показателям плоскостности, длины подачи и времени цикла.
Ценность этих услуг заключается в том, что проектные решения принимаются на основе производственных данных, а не на основе догадок. Линия, спроектированная как система, ведет себя так же; линия, собранная из индивидуально купленных машин, ведет себя как набор компромиссов.
Инженерные решения, которые повышают или снижают надежность линии
Большинство сбоев в обработке рулонов видны на операционном столе, но возникают на этапе проектирования. Ситуация повторяется: приводы недостаточного размера, несоответствующее натяжение полосы, правильные валки, которые не могут обеспечить требуемую плоскостность, а также компоновка, затрудняющая регулярное техническое обслуживание. Услуги по проектированию снижают эти риски, принимая правильные решения на старте.
Параметры материала определяют размер машины
Толщина, ширина рулона, предел текучести и состояние кромок определяют разделяющую силу, которую должен создавать правильный станок, и жесткость, которую должна обеспечивать рама. Правильный станок, рассчитанный на работу с мягкой сталью толщиной 4 мм, может выйти из строя на высокопрочном сорте той же толщины, поскольку требования к отклонению валков и разделяющему усилию совершенно разные. Служба проектирования рассчитывает эти значения на основе фактической оболочки материала, а не на основе общей таблицы производительности.
Последовательность процессов определяет архитектуру линии
От того, подается ли линия на лазерный резак, летучие ножницы или штамповочный пресс, зависит, где в компоновке машины находятся выравнивание, управление контуром и направление полосы. Интерфейс между машинами часто является самым слабым местом: между станциями происходят изменения натяжения полосы, несоответствие скорости и отслеживание кромок. А Руководство по покупке линии обработки рулонов Это полезная справочная информация, но при проектировании решения должны приниматься с учетом конкретных свойств полосы и последующего процесса.
Допуски и время цикла — это исходные данные проектирования, а не результаты.
Плоскостность и точность подачи должны быть определены до того, как линия будет нарисована. Если целью является допуск плоскостности 1 мм/м и точность длины подачи 0,1 мм или выше, эти цифры влияют на количество правильных рабочих валков, измерительную систему и выбор сервопривода. Если цель определена только как «достаточно хорошая», линия обеспечит именно это — и последуют споры по поводу ее принятия. Четко установленный целевой уровень допуска в начале проекта — это самый дешевый контроль качества, который вы когда-либо купите.
Компоновка, эргономика и доступ для обслуживания
Площадь помещения, направление загрузки рулонов, удаление лома и доступ оператора — все это влияет на время безотказной работы. Уравнительный станок с люком для обслуживания на неправильной стороне или катушка, блокирующая проход, будут стоить несколько минут в каждую смену. Службы проектирования преобразуют эти эксплуатационные детали в компоновочные чертежи и задания по погрузочно-разгрузочным работам.
Гидравлическое выравнивание: центр линии
На любой линии по производству рулонов правильная машина является узким местом качества. Он устраняет кривизну, волнистость и остаточное напряжение рулона перед резкой или штамповкой, поэтому каждая последующая машина изготавливается с учетом состояния полосы, выходящей из правильной машины. Вот почему услуги по проектированию оборудования для обработки рулонов должны начинаться с правильной машины.
портфолио гидравлических правильных машин Компания JingShi из Сучжоу делит оборудование на четыре серии, каждая из которых имеет разные дизайнерские замыслы. Правильная серия для вашей линии — это инженерный расчет, основанный на диапазоне вашей катушки и целевых допусках, а не на предпочтениях.
| Серия | Фокус дизайна | Типичное применение линии |
|---|---|---|
| Высокопроизводительная гидравлическая правильная машина серии 40 | Высокая жесткость рамы для непрерывной промышленной эксплуатации | Линии общего назначения для обработки материалов средней толщины |
| Четырехколонная гидравлическая интеллектуальная прецизионная правильная машина серии 50 | Четырехколонная рама для стабильного распределения давления и автоматического управления. | Интеллектуальные линии с регулировкой уровня с обратной связью |
| Высокоэффективная гидравлическая правильная машина серии 60 с толстыми пластинами | Высокая сила разделения для толстых листов | Обработка тяжелых листов, конструкционные и сельскохозяйственные компоненты |
| Высокоточная гидравлическая правильная машина серии 80 для тяжелых условий эксплуатации | Максимальная жесткость при минимальном прогибе крена | Прецизионные детали с самыми строгими требованиями к плоскостности |
Выбор между ними зависит от силы отрыва, сплющивания валков и расчетов остаточных напряжений. Конструкторские службы должны произвести эти расчеты в письменной форме, чтобы можно было проверить мощность машины на соответствие спецификациям катушки.
Конфигурации линии: конструкция соответствует последующему процессу
same hydraulic leveler can support very different downstream processes, and the design work changes accordingly. Three configurations dominate requests today: laser blanking, cut-to-length, and press feeding.
Линии лазерной вырубки
В линии непрерывной размотки-правки-лазерной вырубки приоритетами проектирования являются постоянная плоскостность полосы на режущей головке, зона резки без напряжений и синхронизированная подача с планом раскроя лазера. Поскольку лазер удаляет материал без применения механических усилий, скорость линии ограничивается устройством правильной обработки и системой подачи, что делает их конструкцию настоящим рычагом производительности. Наш линия лазерной вырубки с размоткой и правкой объединяет эти функции в единой платформе управления.
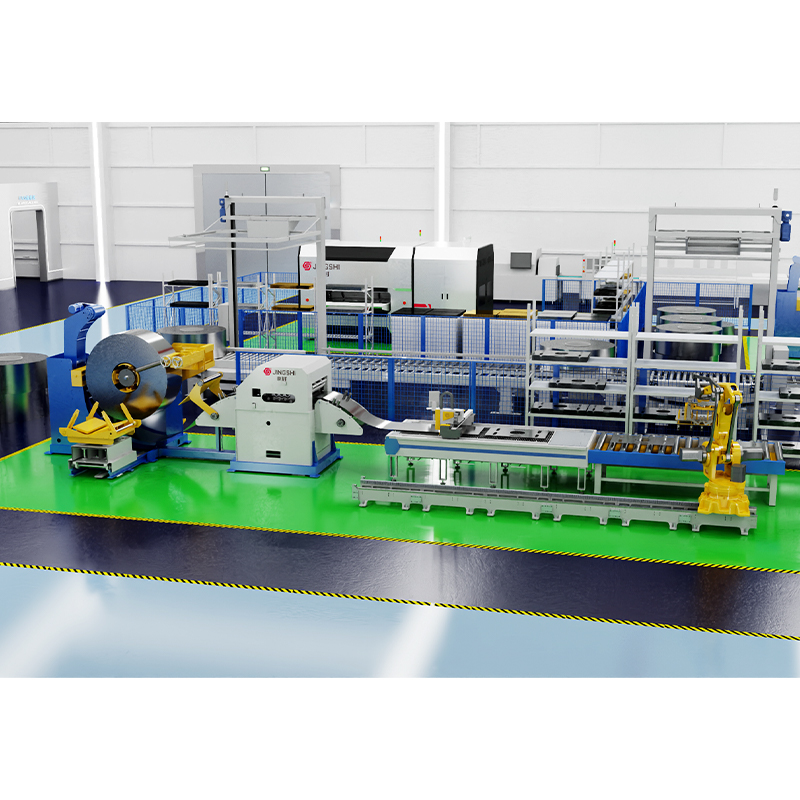 Линии лазерной вырубки для разматывания и выравнивания Поставщики, Производители, Фабрика - Сужо Компания Сучжоу JingShi Интеллектуальное оборудование Co., Ltd является производителем линий лазерной вырубки для размотки и выравнивания по индивидуальному заказу, лазерной линии для размотки и выравнивания ... Посмотреть продукт →
Линии поперечной резки (CTL)
Для работы по обрезке по длине целевыми показателями проектирования являются точность длины подачи, стабильность управления контуром и синхронизация укладчика. Высокоточный разматыватель, выпрямитель, питатель, линия CTL должен выдерживать переход между непрерывным правлением и прерывистой стрижкой без потери натяжения или плоскостности полосы. Выбор «стоп-ход» или «свободный цикл» сам по себе меняет механическую конструкцию выхода выравнивателя и входа сдвига.
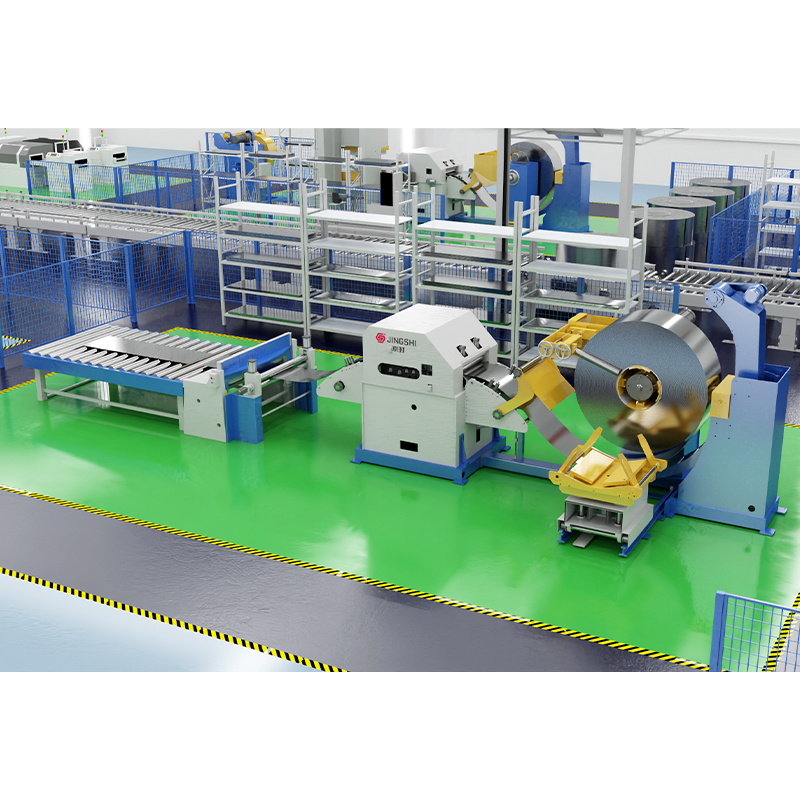 Высокоточный разматыватель-выпрямитель и поставщики линий CTL, производители, Компания Suzhou JingShi Intelligent Equipment Co., Ltd - это производитель высокоточных высокоточных разматывателей-выпрямителей и производителей линий CTL, высокоточные производители ... Посмотреть продукт →
Линии подачи пресса
Если последующим процессом является штамповочный пресс, линия должна обеспечивать точный шаг подачи при каждом ходе. Компактный высокоскоростной разматыватель, выпрямитель, линия перфорации подачи с сервоприводом подачи 3 в 1 совмещает разматывание, выравнивание и подачу в одной раме, что уменьшает занимаемую площадь, но ужесточает конструктивные допуски: подающие ролики, сервосистема и правильная машина должны иметь одну жесткую конструкцию.
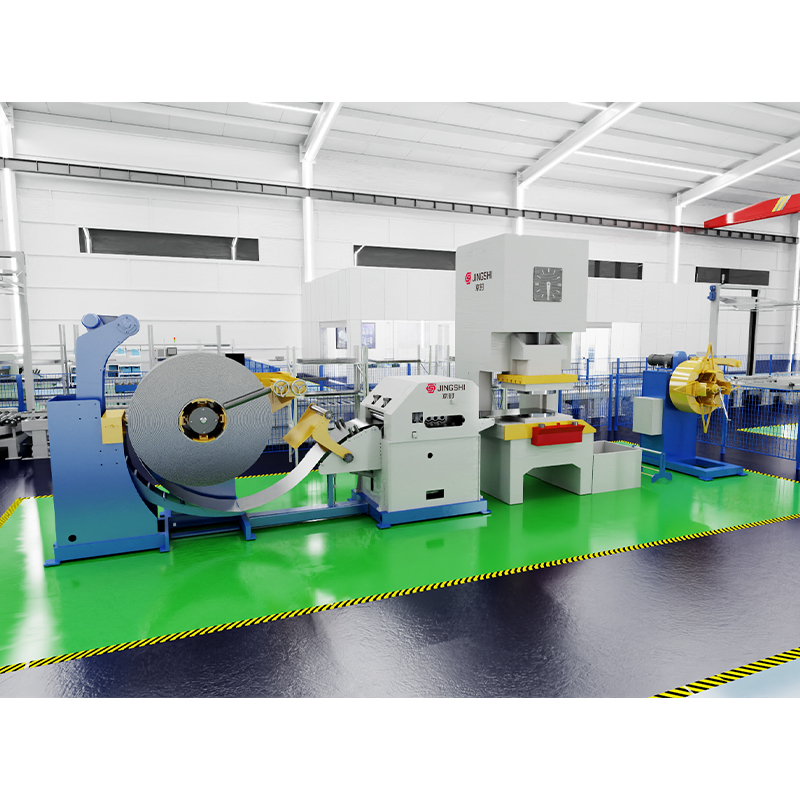 Высокоскоростной разматыватель, выпрямитель, линия перфорации подачи (система подачи с сервоприводом 3 в 1) Компания Suzhou JingShi Intelligent Equipment Co., Ltd - это изготовленная на заказ высокоскоростная линия для пробивки выпрямителя-разматывателя и устройства подачи (система подачи с сервоприводом 3-в-1... Посмотреть продукт →
Обработка материалов входит в объем проектирования
Линия обработки рулонов не заканчивается на укладчике. Загрузка входящих рулонов, обработка исходящих листов и подъем для технического обслуживания занимают площадь и время оператора. Услуги по проектированию должны включать подъемное и позиционирующее оборудование вокруг линии: краны со складной стрелой и стреловые краны для смены рулонов и комплектов рулонов, вакуумные подъемники для передачи листов и манипуляторы для позиционирования тяжелых деталей. Правильный станок, обеспечивающий идеальную плоскостность, не может компенсировать замену катушки, которая занимает 40 минут вместо 15.
Включение погрузочно-разгрузочных работ в тот же этап проектирования, что и правильная машина и система подачи, позволяет избежать классического режима отказа, когда сама линия выдерживает время цикла, но операторы не успевают за ней.
Что должно дать проектное задание
Серьезная проектная служба создает документы, которые собственная команда инженеров может проверять, изменять и поддерживать. Результаты должны включать в себя:
- Чертеж линейной компоновки с границами машин, зазорами и путями доступа для обслуживания.
- Расчетная документация по выравниванию отрывающего усилия, мощности двигателя и точности подачи.
- Описание архитектуры управления, охватывающее ПЛК, приводы и интерфейсы оператора.
- Чертежи общего вида и детали фундамента для инженера-строителя.
- План приемки с измеримыми критериями плоскостности, длины подачи и времени цикла.
Если поставщик не может объяснить свои проектные предположения в цифрах, это предупреждающий знак. Хороший дизайн можно оспорить и проверить; маркетинговые претензии не могут быть.
Сотрудничество с одной командой инженеров от проектирования до запуска
Услуги по проектированию приносят наибольшую пользу, когда та же команда, которая проектирует линию, также строит, тестирует и поддерживает ее. Собственная инженерная организация устраняет классическую проблему передачи проекта, когда чертеж консультанта по дизайну должен заново интерпретироваться производителем, который никогда не встречался с заказчиком.
Suzhou JingShi Intelligent Equipment , производитель, ориентированный на инжиниринг, объединяет механическое проектирование, гидротехнику и автоматизацию под одной крышей, поэтому линия обработки рулонов проектируется, изготавливается, тестируется и вводится в эксплуатацию как единая система. Перед следующим совещанием по бюджету соберите спецификации катушек, чертежи деталей и темпы производства и попросите команду дизайнеров определить размер линии на основе этих цифр. result is a line that meets flatness, feed accuracy, and uptime targets from the first day of production , а не после месяцев полевых модификаций.