 English
 русский
 Español
 عربى
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
Контент
- 1 Что на самом деле охватывают инженерные услуги для оборудования для обработки рулонов
- 2 Индивидуальное проектирование против стандартных машин
- 3 Ключевые инженерные параметры, определяющие производительность линии
- 4 От одиночных машин к полностью интегрированным линиям
- 5 Как работать с поставщиком инжиниринговых услуг
Большинство проблем с оборудованием для обработки рулонов не являются неисправностями машин. Это инженерные несоответствия. Правильный станок, рассчитанный на лист толщиной 6 мм, может столкнуться с трудностями при работе с высокопрочной пружинной сталью; линия поперечной резки с быстрой подачей все равно может не попасть в диапазон допуска, поскольку правильная и правильная машина не были синхронизированы гидравлически и механически. Инженерные услуги по оборудованию для обработки рулонов существуют для того, чтобы ликвидировать этот пробел до того, как он станет потерей производственного времени. Когда вы работаете с поставщиком, который разбирается в гидравлических приводах, геометрии валков и интеграции ПЛК, вы получаете оборудование, которое работает в условиях фактического состава материалов, а не в идеализированных условиях, описанных в брошюре.
Что на самом деле охватывают инженерные услуги для оборудования для обработки рулонов
Инженерные услуги в этой категории выходят далеко за рамки ремонта или запасных частей. Они включают полный жизненный цикл предприятия по переработке рулонов: от концепции до ввода в эксплуатацию и последующей модернизации.
- Анализ процесса и производительности на основе ширины рулона, предела текучести, диапазона толщины и требуемого допуска по плоскостности.
- Механические и гидравлические расчеты правильных станков, правильных машин и систем подачи, включая диаметры валков, прочность шпинделя и опорные подшипники.
- Интеграция элементов управления, при которой скорость линии, длина подачи и давление выравнивания запрограммированы для работы как одна скоординированная система.
- Поддержка производства, от изготовления конструкций до сборки и заводских приемочных испытаний.
- Модернизация существующих линий, например добавление сервопривода подачи, повышение точности нивелирования или автоматизация загрузки и разгрузки материала.
- Ввод в эксплуатацию на месте, обучение операторов и постоянная техническая поддержка во время наращивания производства.
Каждая из этих задач зависит от простого принципа: инженерные усилия должны начинаться с производственных требований, а не с детальных характеристик стандартной машины. Вот почему серьезный поставщик инженерных услуг спросит о ваших последующих процессах, прежде чем рекомендовать конкретную модель гидравлической правильной машины.
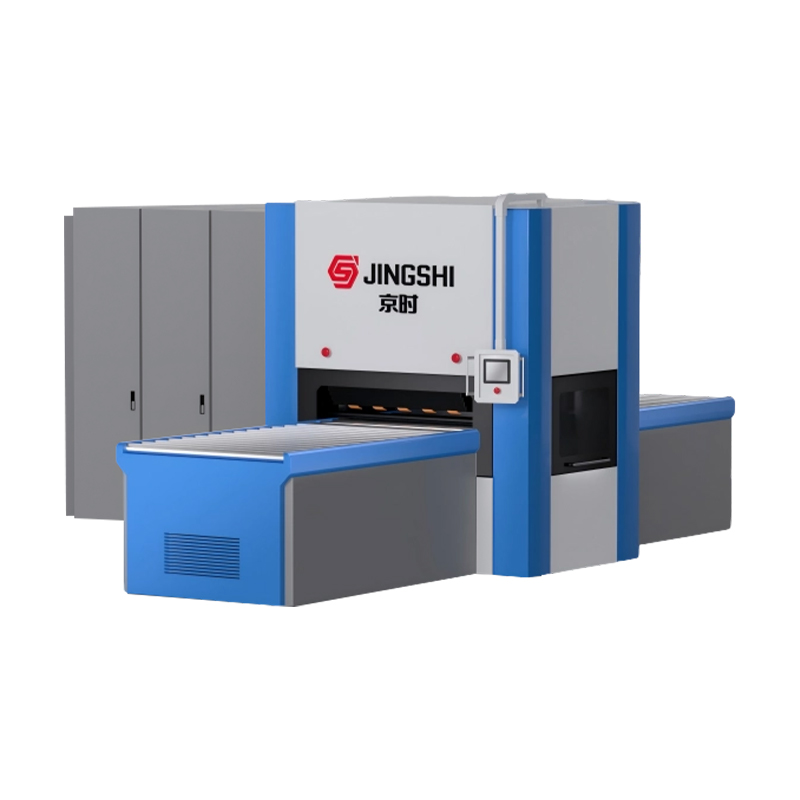 Гидравлическая правильная машина для тяжелых условий эксплуатации для высокопрочных металлических листов Серия 40 отличается повышенной жесткостью и закаленными роликами для коррекции упругого возврата толстых, высокопрочных листов с точностью до ±0,01 мм, а также мощной гидравлической системой для обеспечения стабильной плоскостности в сложных производственных условиях. Посмотреть продукт →
Для тяжелых и широких листов, которым необходима постоянная плоскостность перед штамповкой или формовкой, выбор машины полезен только в той мере, в какой инженерные данные определяют геометрию рабочего валка, конфигурацию опорного валка и допустимое гидравлическое давление. В результате получается правильный станок, который соответствует фактическому снятию напряжений, требуемому материалом, а не только номинальному диапазону толщины, указанному в технических характеристиках.
Индивидуальное проектирование против стандартных машин
Готовые машины привлекательны тем, что обещают быструю доставку и фиксированную цену. Они хорошо подходят, когда размеры рулона и листа точно соответствуют стандартной серии производителя и когда допуск плоскостности не является исключительно жестким. Но в большинстве производственных сред есть по крайней мере один параметр, выходящий за пределы стандартного диапазона. Это могут быть особые требования к удлинению, обработка поверхности, не допускающая следов прокатки, или скорость подачи, которая должна быть синхронизирована с высокоскоростным прессом.
Индивидуальное проектирование не всегда означает проектирование машины с нуля. Зачастую это означает модификацию проверенной платформы с другим расстоянием между валками, более жесткими секциями рамы или более совершенной гидравлической схемой. Это особенно важно для тонких листов, где процесс правки должен быть достаточно мягким, чтобы избежать текучести, но достаточно агрессивным, чтобы снять внутреннее напряжение. Хорошо спроектированное индивидуальное решение, основанное на реальных испытаниях материалов, будет стоить немного дороже, но позволит избежать многих лет скрытого брака и обслуживания.
Если вы оцениваете поставщика, поинтересуйтесь инженерной философией, лежащей в основе стандартных моделей. Проводятся ли они испытания на вашем реальном образце катушки? Могут ли они регулировать скорость и давление выравнивания независимо во время работы? Это вопросы, которые отделяют машиностроителя от настоящего партнера по инжинирингу. Чтобы получить независимое представление о том, как практический инженерный подход применяется к реальным линейным проектам, вы также можете просмотреть услуги по проектированию линий обработки рулонов , в котором более подробно рассматриваются более широкие темы интеграции.
Ключевые инженерные параметры, определяющие производительность линии
С инженерной точки зрения «лучшее» оборудование для обработки рулонов — это то, в котором следующие параметры рассчитаны и рассчитаны для вашего конкретного случая нагрузки. Их нельзя рассматривать как общие маркетинговые ценности.
| Параметр | Почему это важно | Типичный инженерный фокус |
|---|---|---|
| Диаметр и количество рабочих валков | Определяет минимальный радиус, который можно применить к пластине без чрезмерного изгиба. | Для тонких материалов требуются рулоны меньшего размера и большее количество проходов; толстые листы требуют более крупных рулонов и более высокой жесткости рамы |
| Расстояние между рулонами и опора | Предотвращает прогиб рулона под нагрузкой, что напрямую влияет на плоскостность от края до центра. | Опорные ролики и конфигурации промежуточных роликов повышают жесткость. |
| Гидравлическое давление и ход | Контролирует величину пластической деформации и, следовательно, достижимую плоскостность. | Для работы со сложными свойствами материала давление должно регулироваться для каждой пары валков. |
| Скорость подачи и ускорение | Определяет производительность линии и точность позиционирования на ножницах или прессах. | Фидеры с сервоприводом и обратной связью от энкодера с обратной связью обычно используются в высокоскоростных приложениях. |
| Архитектура управления | Поддерживает правильную машину, выпрямитель, устройство подачи и режущий блок в фазе | ПЛК и управление движением с синхронизацией в реальном времени |
Игнорирование любого из этих параметров может стать узким местом. Например, линия с отличными механическими компонентами, но медленной реакцией регулятора гидравлического давления может обеспечить хорошую плоскостность при статических испытаниях, но смещаться во время непрерывной работы на высокой скорости. Именно поэтому инженерные службы оборудования для обработки рулонов должны учитывать всю систему, а не только тот компонент, который легче всего заменить.
От одиночных машин к полностью интегрированным линиям
Наибольший прирост производительности при обработке рулонов достигается за счет интеграции, а не изолированных станков. Когда разматыватель, правильная машина, правильное устройство, устройство подачи и ножницы или пресс спроектированы вместе, всю линию можно настроить для устранения накопленных ошибок. Это важно для операций резки по длине и подачи пуансона, где сама катушка имеет остаточную кривизну, и этап выравнивания напрямую влияет на качество следующей операции.
Хорошим примером является высокоточная линия CTL разматывателя-правильного устройства-подающего устройства. Рулон раскрывается, проходит через правильную машину, попадает в секцию правки, а затем с сервоточностью подается на ножницы для резки по длине. Каждая ступень синхронизирована, поэтому скорость входа правильной машины соответствует скорости подачи на выходе, не создавая образования петель или скачков натяжения. Когда это будет достигнуто, конечный лист будет иметь плоскостность, которую вы действительно можете проверить с помощью линейки и щупа, а не просто оптимистичный допуск на бумаге.
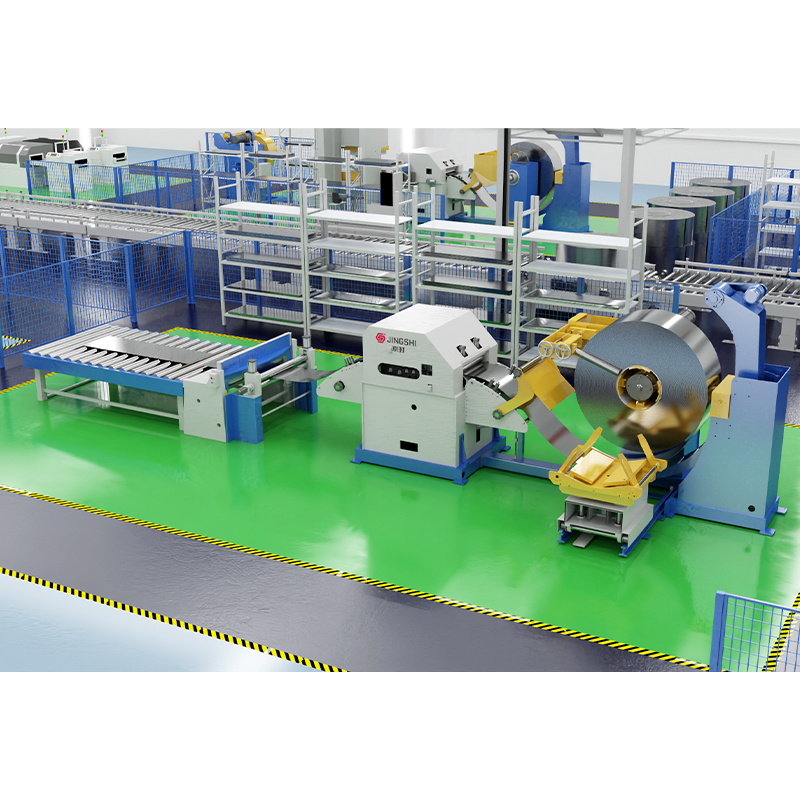 Встроенный прецизионный разматыватель-выпрямитель с линией обрезки по длине Эта автоматизированная линия синхронизирует разматывание, выравнивание, сервоподачу и резку для точной резки и превосходной плоскостности, что идеально подходит для обработки алюминия и нержавеющей стали на высоких скоростях с минимальными дефектами поверхности. Посмотреть продукт →
Для более объемных операций штамповки интегрированные линии подачи в пресс используют тот же подход и добавляют сервосистемы подачи «три в одном». Реальная инженерная ценность этих линий заключается не в самих отдельных компонентах, а в том, как управляющее программное обеспечение обрабатывает изменения толщины материала, чтобы оборудование оставалось стабильным по всему рулону. Погрузочно-разгрузочное оборудование, такое как вакуумные подъемники и манипуляторы, также становится частью инженерного плана, помогая перемещать тяжелые листы на линию и из нее без повреждений.
Как работать с поставщиком инжиниринговых услуг
Процесс приобретения инжиниринговых услуг для оборудования для обработки рулонов отличается от покупки одного стандартного станка. Чтобы получить надежные результаты, следуйте структурированному пути проекта.
- Определите рабочий диапазон: ширину рулона, марку материала, диапазон толщины, время цикла и требуемый допуск плоскостности.
- Запрашивайте функциональную спецификацию, а не список функций. В спецификации должны быть указаны измеримые результаты, такие как «плоскостность в пределах 0,2 мм на метр после выравнивания» или «допуск на длину подачи ±0,1 мм при скорости 30 м/мин».
- Оцените инженерные возможности поставщика, спросив об его опыте проектирования гидравлических систем и интеграции линий. Ищите команду, которая занимается механикой, гидравликой и автоматизацией внутри компании.
- Просмотрите план заводских приемочных испытаний. Хороший план будет включать в себя тестирование материала вашей катушки, а не только стандартного образца стали.
- Запланируйте ввод в эксплуатацию и обучение операторов перед установкой, чтобы производственная группа понимала, как регулировать давление выравнивания и настройки подачи в зависимости от изменений входящего рулона.
- Обсудите послепродажную поддержку, включая наличие запасных частей, удаленную диагностику и будущие варианты обновления. Инженерные работы не заканчиваются после затяжки последнего болта.
Поставщик, который готов открыто обсуждать эти шаги и имеет опыт поставки полных линий, избавит вас от многих дорогостоящих сюрпризов. Поставщик также должен четко понимать, что он может и не может гарантировать без проведения испытаний вашего материала.
В конечном итоге инжиниринговые услуги по оборудованию для обработки рулонов — это инвестиции в предсказуемое производство. Когда проектирование основано на реальных параметрах материала, когда гидравлическая сила согласована с геометрией валков и когда органы управления синхронизируют каждую станцию, линия становится источником стабильной производительности, а не ежедневным источником изменений. Задавайте сложные вопросы, требуйте результатов испытаний и выбирайте партнера, который видит всю систему, а не только машину.