 English
 русский
 Español
 عربى
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
ЦзинШи
Контент
- 1 Что такое линия лазерной гашения?
- 2 Внутри линии, этап за этапом
- 3 Почему плоскостность и снятие стресса стоят на первом месте
- 4 Сравнение лазерной вырубки, штамповой вырубки и резки по длине
- 5 Когда другая конфигурация линии подходит лучше
- 6 Практический контрольный список выбора
- 7 Обращение с рулонами и заготовками на линии
- 8 Работа с партнером, который понимает плоскостность
Линия лазерной вырубки — это одна из тех инвестиций, которая в коммерческом листе выглядит просто и становится все интереснее с каждым днем ее эксплуатации. Вместо того, чтобы укладывать листы вручную, загружать пресс и платить за матрицу каждый раз при изменении контура, линия вытягивает материал прямо из рулона, выравнивает его и режет готовые заготовки лазером, который никогда не требует повторной заточки. На заводах, выпускающих смешанные партии и часто меняющих модели, эта разница проявляется в первый месяц производства.
Мы проектируем и производим правильное оборудование и оборудование для обработки рулонов, поэтому к нам снова и снова встают одни и те же практические вопросы: что на самом деле находится внутри линии, откуда берется качество заготовок и когда стоит покупать не тот станок? Ниже мы рассмотрим эти вопросы в том порядке, в котором они обычно возникают на совещании по проекту.
Что такое линия лазерной гашения?
Линия лазерной вырубки представляет собой производственную систему с рулонной подачей, которая превращает полосовой материал в готовые плоские заготовки с помощью лазера, а не пресс-формы. Рулон разматывается, выравнивается и подается в виде непрерывной полосы на станцию резки, где одна или несколько лазерных головок отслеживают контур детали. Каркас лома отделяется, измельчается и вывозится, а готовые заготовки автоматически укладываются на выходе.
Суть концепции в том, что кубик теперь стал программой. Переход от одной детали к другой означает загрузку нового файла раскроя, а не вытаскивание штампа из пресса. Это единственное отличие меняет порядок планирования на заводе малых и средних партий.
Поскольку станция резки не требует тоннажа механического пресса, линии лазерной вырубки обычно устанавливаются над землей. Здесь нет ямы для пресса и специальных фундаментных работ, поэтому линию можно разместить внутри стандартного логистического здания, а позже перестроить с гораздо меньшими трудностями.
Типичные материалы включают мягкую сталь, высокопрочную и усовершенствованную высокопрочную сталь, а также алюминий различной толщины. Этот процесс подходит для автомобильных конструкций и кузовных деталей, панелей приборов, компонентов лифтов, электрических корпусов и других плоских деталей, где гибкость контура имеет большее значение, чем количество простых ударов в минуту. Если вы хотите более подробно рассмотреть процесс шаг за шагом, наша команда написала справочную статью на тему лазерная вырубка с подачей катушки в нем описаны преимущества и решения по настройке, лежащие в основе этого.
Внутри линии, этап за этапом
Каждая линия лазерного гашения представляет собой цепочку станций, и каждая из них может повысить или снизить точность станции, расположенной за ней. Типичная конфигурация выполняется в следующем порядке:
- Разматыватель с катушкой, оправкой и гидравлическим расширением, обеспечивающий подачу материала под контролируемым натяжением.
- Очиститель и нитевдеватель, направляющие полосу по линии, не оставляя следов на поверхности.
- Прецизионный правильный станок, обрабатывающий полосу посредством попеременной гибки валков для устранения набора катушек, арбалетов и внутренних напряжений.
- Петля или аккумулятор, отделяющая непрерывную скорость отдачи от ритма старт-стоп резки.
- Сервоприводные подающие и измерительные ролики, позиционирующие полосу в пределах долей миллиметра от запрограммированной линии разреза.
- Станция лазерной резки с дымоотводом, защитным стеклом и конвейером для шлака или лома под ним.
- Измельчитель лома плюс штабелирование или роботизированное удаление деталей на выходе.
Две из этих станций заслуживают большего внимания, чем обычно уделяется в таблице технических характеристик: правильная машина и система подачи. Лазер режет то, что видит, поэтому любая волна, скручивание или рисунок напряжения, попадающие на режущую головку, становятся изменениями размеров в дальнейшем.
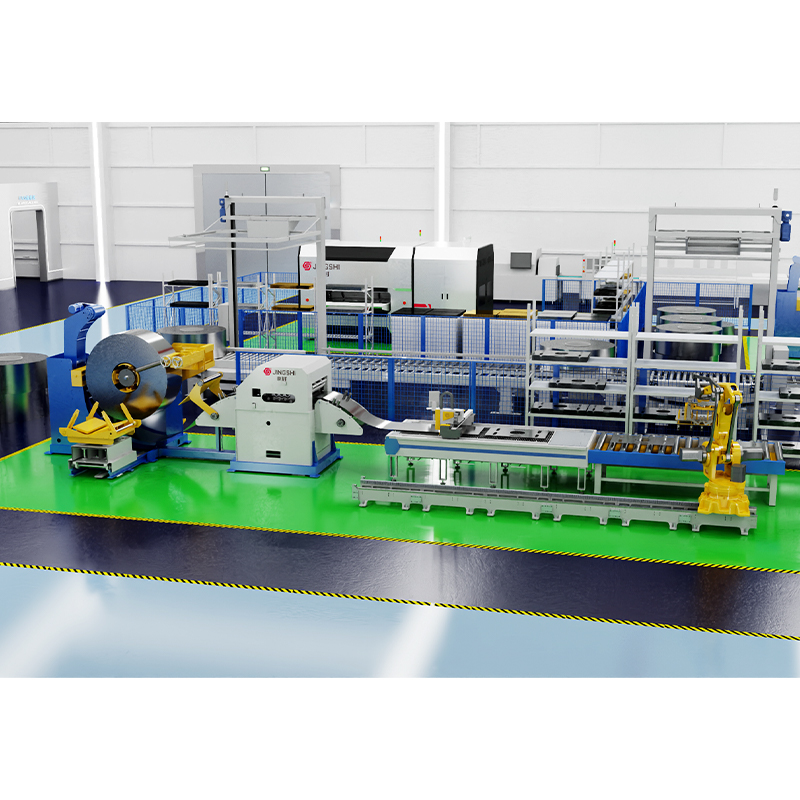 Линия лазерной вырубки разматывания и выравнивания Встроенная линия размотки, правки и лазерной вырубки JingShi позволяет обойтись без штампов. Имеет интеллектуальную раскладку, позволяющую повысить эффективность использования материала на 8–15 %. Посмотреть продукт →
Наша линия размотки, правки и лазерной вырубки соответствует этой архитектуре, объединяя разматыватель, прецизионный правильный станок, сервоподачу и станцию лазерной резки в одну платформу управления, поэтому скорость, натяжение и параметры резки остаются скоординированными, а не противоречат друг другу.
Почему плоскостность и снятие стресса стоят на первом месте
Катушка никогда не бывает плоской по прибытии. Он несет набор катушек от намотки, арбалет от разрезания и фиксированный рисунок напряжения от прокатки. Если эти дефекты достигают лазера, сразу три вещи идут не так: смещается фокусное расстояние, изменяется качество реза, а детали, которые на станине выглядели приемлемо, скручиваются или изгибаются после освобождения контура.
Вот почему прецизионное выравнивание происходит внутри линии, а не как отдельная операция на входе. Попеременный изгиб за пределами предела текучести материала равномерно перераспределяет напряжение по толщине, поэтому заготовка впоследствии остается такой же плоской, какой она была измерена на выходе правильного станка.
Мы пришли к обработке рулонов после гидравлического правки, и этот фон определяет то, как мы определяем линию вырубки. Наши гидравлические прецизионные правильные правильные машины включают в себя сверхмощную раму серии 40 и интеллектуальную платформу с четырьмя колоннами серии 50, конфигурацию серии 60 для толстого листа и конструкцию серии 80 для сверхточной работы. Та же дисциплина, что и при работе с рулонной кассетой, то есть контролируемое проникновение, быстрая смена валков и строгая параллельность, переносится и на правильную секцию линии рулонов.
Сравнение лазерной вырубки, штамповой вырубки и резки по длине
В большинстве проектов сравниваются как минимум три маршрута: линия пресса со специальной матрицей, линия лазерной вырубки и линия резки по длине, производящая прямоугольные листы. Компромиссы выглядят следующим образом:
| Рассмотрение | Вырубка матрицы | Линия лазерной вырубки | Линия поперечной резки |
|---|---|---|---|
| Оснастка | Один штамп на деталь | Нет, только программы | Только установка лезвия |
| Переключение | Смена матрицы, часто часы | Минуты, новый файл вложения | Минуты |
| Контурная свобода | Ограничено кубиком | Практически любой контур | Прямые разрезы |
| Использование материала | Фиксированная норма лома | Улучшено за счет вложения | Высокий для прямоугольников |
| Выход | Самый высокий результат на длинных дистанциях | Сильный на смешанных партиях | Высокая для плоских листов |
| Инфраструктура | Яма для пресса и тяжелый фундамент | Надземная установка | Надземная установка |
Закономерность сохраняется: штампы выигрывают при очень длинных партиях одной формы, линия лазерной вырубки выигрывает, когда форма меняется и количество отходов должно быть сведено к минимуму, а линия резки по длине выигрывает, когда деталь имеет прямоугольную форму и большие объемы.
Когда другая конфигурация линии подходит лучше
Не каждому заводу нужен лазер в цикле, и продавать его фабрике, которая режет прямоугольники, было бы плохим инженерным решением. Если ваши детали в основном имеют прямоугольную форму, высокоточный разматыватель, правильная машина и линия подачи обеспечат выход из рулона в лист с высокой скоростью, с меньшими инвестициями и более простым обслуживанием.
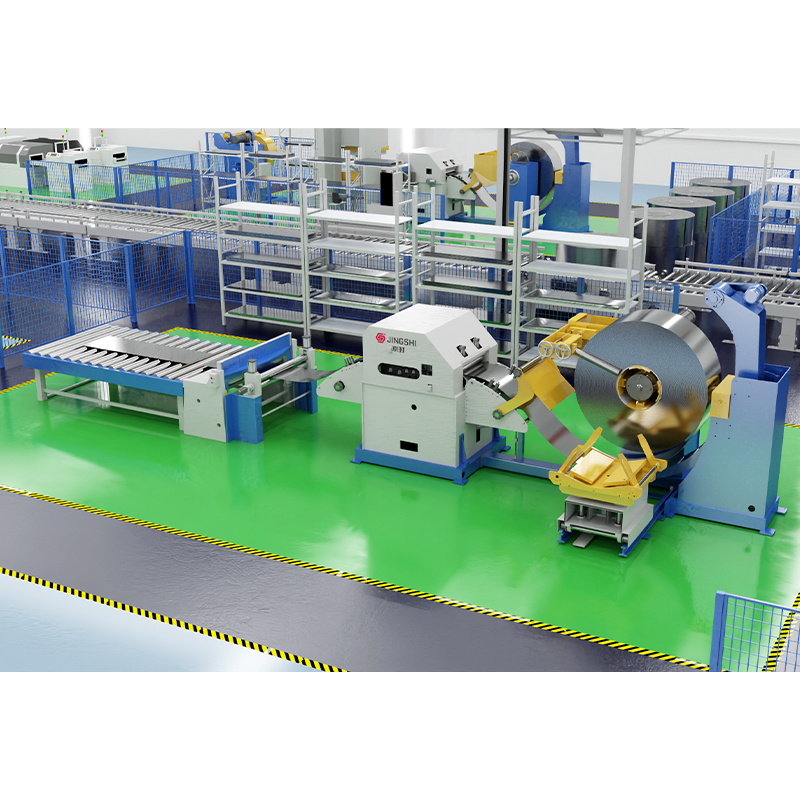 Высокоточный разматыватель, выпрямитель и линия подачи CTL Повысьте эффективность с помощью нашей автоматизированной линии разматывания и выпрямления материала для резки по длине. Оснащен сервоприводом Siemens PLC с точностью ±0,5 мм. Получите бесплатное предложение. Посмотреть продукт →
Когда следующим процессом является штамповка, а не плоские заготовки, разматыватель, правильное устройство и сервоподатчик 3-в-1, прикрепленный непосредственно к прессу, полностью удаляет промежуточную стопку. Правильный ответ всегда зависит от геометрии детали, структуры партии и того, где должна быть гарантирована плоскостность.
Практический контрольный список выбора
Когда вы сравниваете предложения, запросите эти пункты в письменной форме, поскольку они определяют реальные возможности гораздо больше, чем заявленная скорость резки:
- Ширина рулона, внутренний и внешний диаметр, а также максимальный вес рулона, который может выдержать разматыватель.
- Диапазон толщин и марки материалов, включая предположения о пределе текучести, использованные при расчете.
- Требуемая плоскостность после выравнивания, выраженная в I-единицах или миллиметрах на метр.
- Допуск на резку и повторяемость в течение всей смены, а не на одном полированном образце.
- Мощность лазера, конфигурация режущей головки и материалы, которые фактически были разрезаны во время приемки.
- Программное обеспечение для раскроя, резка по общей линии, а также способы отделения и удаления отходов.
- Скорость линии с учетом ускорения и замедления, а также реалистичное время цикла на деталь.
- Метод штабелирования, вес заготовки и то, как детали попадают в следующий процесс.
- Список запасных частей, интервал ремонта валков и возможность удаленной поддержки.
Обращение с рулонами и заготовками на линии
Линия вырубки работает ровно настолько, насколько хорошо обтекает ее материал. Загрузка рулонов, удаление каркаса и перемещение уложенных заготовок — это задачи, которые незаметно потребляют трудозатраты и создают повреждения, если их игнорировать при планировании компоновки.
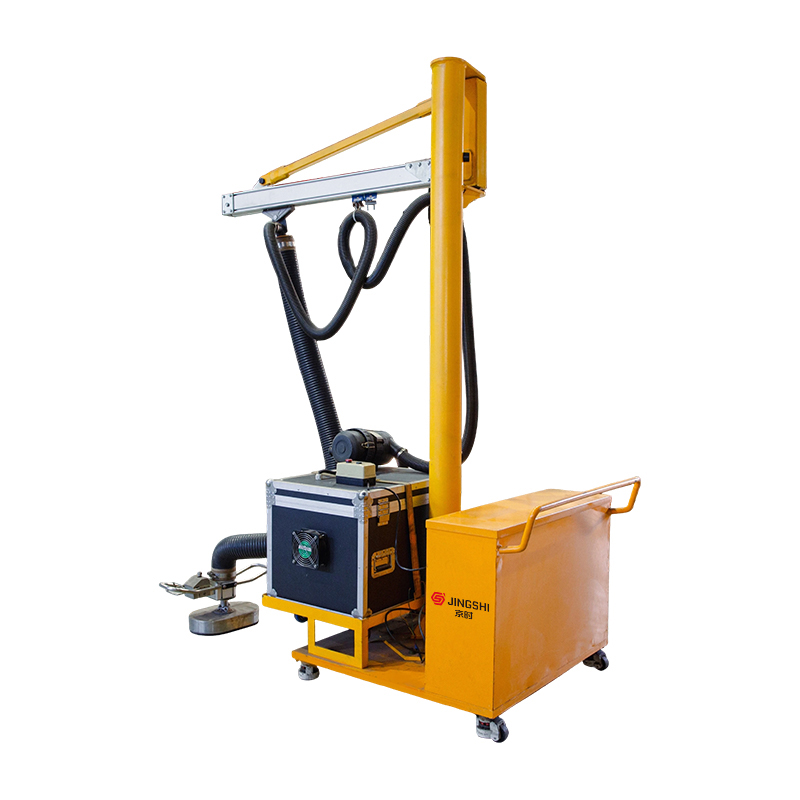 Мобильная подъемная машина на присоске Перемещение тяжелых грузов между несколькими рабочими станциями не должно означать каждый раз перемещение всей установки машины. Мобильная подъемная машина JINGSHI с присоской построена на... Посмотреть продукт →
Например, мобильная подъемная машина с присоской позволяет одному оператору перемещать листы и заготовки, не касаясь поверхности, что защищает видимые части и снижает риск травмирования кромок. Вакуумные подъемники, стреловые краны, краны со складной стрелой и механические манипуляторы играют одну и ту же вспомогательную роль: поддерживают движение материала, пока линия продолжает резку.
Работа с партнером, который понимает плоскостность
Компания Suzhou JingShi Intelligent Equipment Co., Ltd. была основана в 2016 году и производит гидравлические прецизионные правильные машины и интеллектуальные линии обработки рулонов, а также используемое вокруг них погрузочно-разгрузочное оборудование. Наша команда сочетает в себе механическое проектирование, гидротехнику и автоматизированное управление, а это именно то сочетание, которое требуется для линии вырубки.
Каждая машина перед отправкой собирается и тестируется на нашем предприятии площадью 2557,97 квадратных метров с проверкой точности плоскостности, производительности под нагрузкой и уровня шума. Наше оборудование предназначено для автомобильных деталей, прецизионного листового металла, компонентов лифтов, сельскохозяйственной техники, пильных полотен, прецизионной штамповки, производства профилей и электротехники - отраслей, где плоская, свободная от напряжений заготовка является отправной точкой для всех последующих операций. Вы можете ознакомиться с нашим полным ассортиментом оборудование для точной правки и обработки рулонов в любое время.
Линия лазерной вырубки — это машина, которую вы покупаете не только ради скорости резки. Это решение о гибкости партии, выходе материала, занимаемой площади и объеме обслуживания штампов, которое ваш завод хочет проводить в течение следующих десяти лет.
Если вы обдумываете это решение, пришлите нам свои марки материалов, диапазон толщины и один или два чертежа деталей, которые вы заготовляете. Мы расскажем вам, где необходимо указать нивелирование, где лазер заслуживает своего места и где более простая линия, честно говоря, справится с этой задачей лучше.